Kısa Yanıt
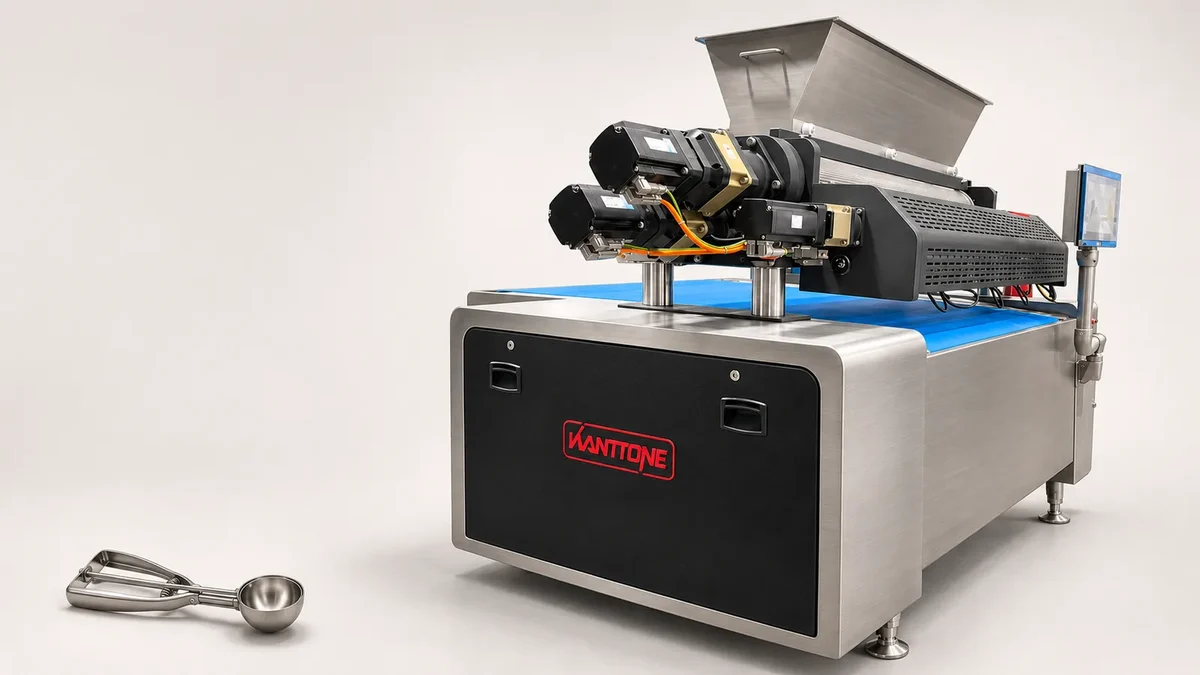
Endüstriyel bisküvi yapma makinesi, hazırlanmış hamuru ölçülü ve tekrarlanabilir parçalara dönüştürür; parçalar ardından pişirme ve ürün taşıma aşamalarına aktarılır. Sert bisküvi üretiminde hamur tabaka hâline getirilip kalınlığı ayarlanır ve döner kesiciyle kesilir. Yumuşak bisküvi üretiminde ise döner kalıbın oyukları hamurla doldurulur ve şekillenen parçalar banda çıkarılır.
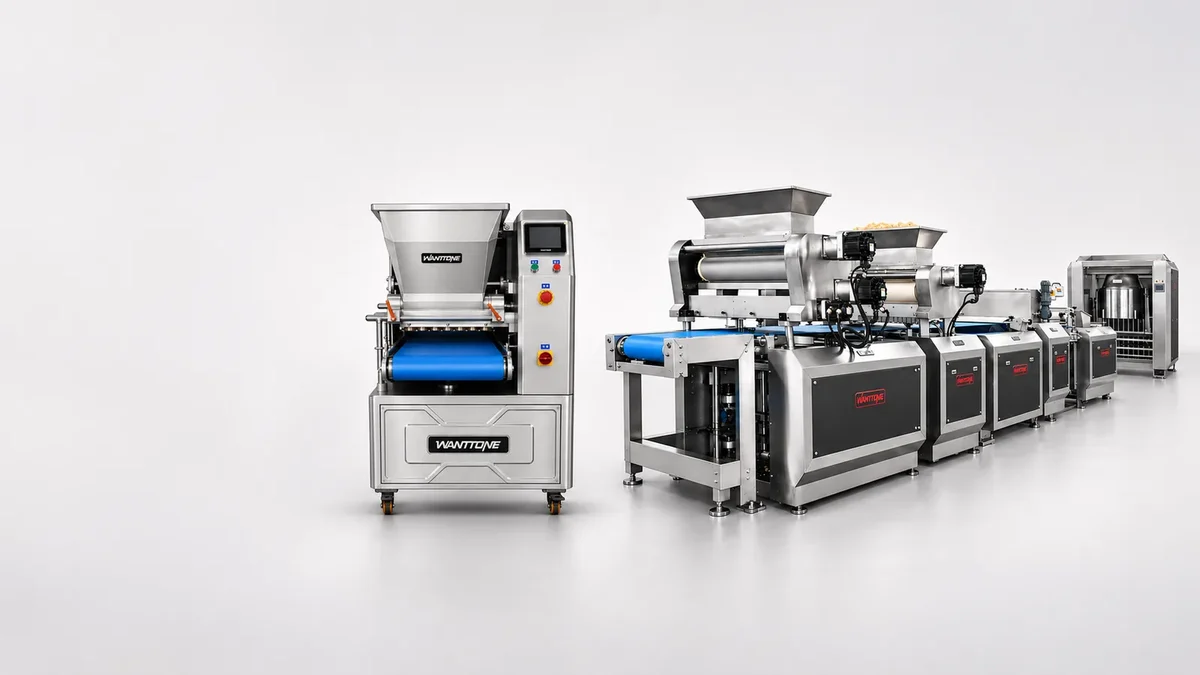
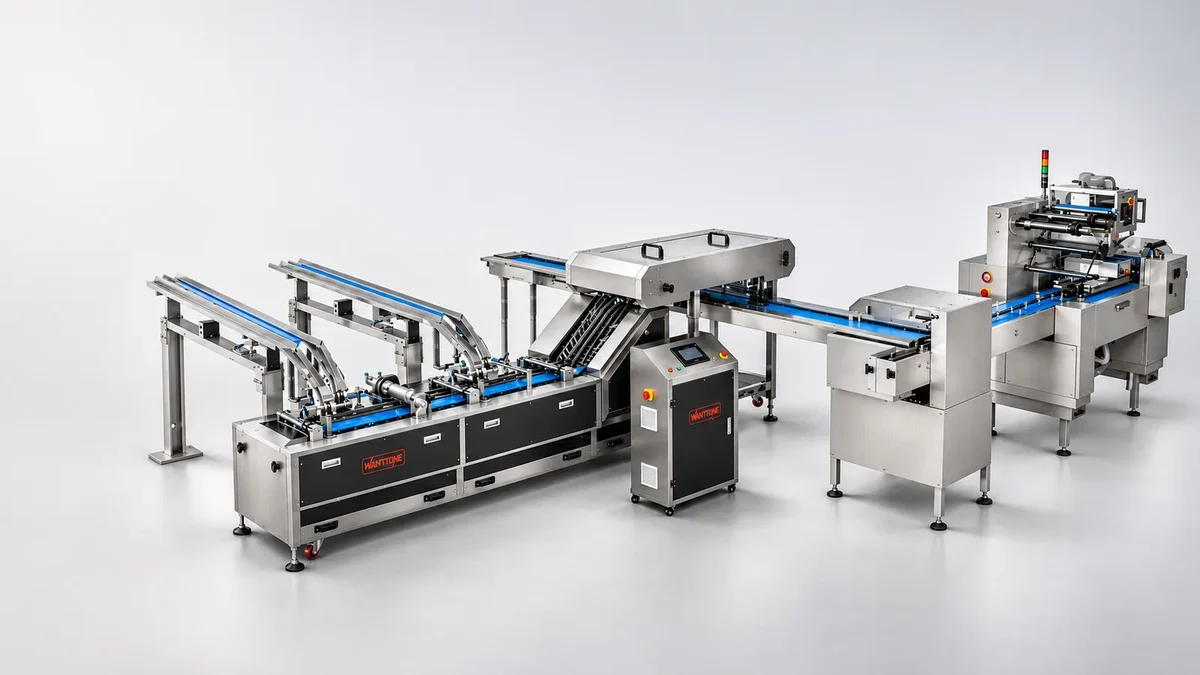
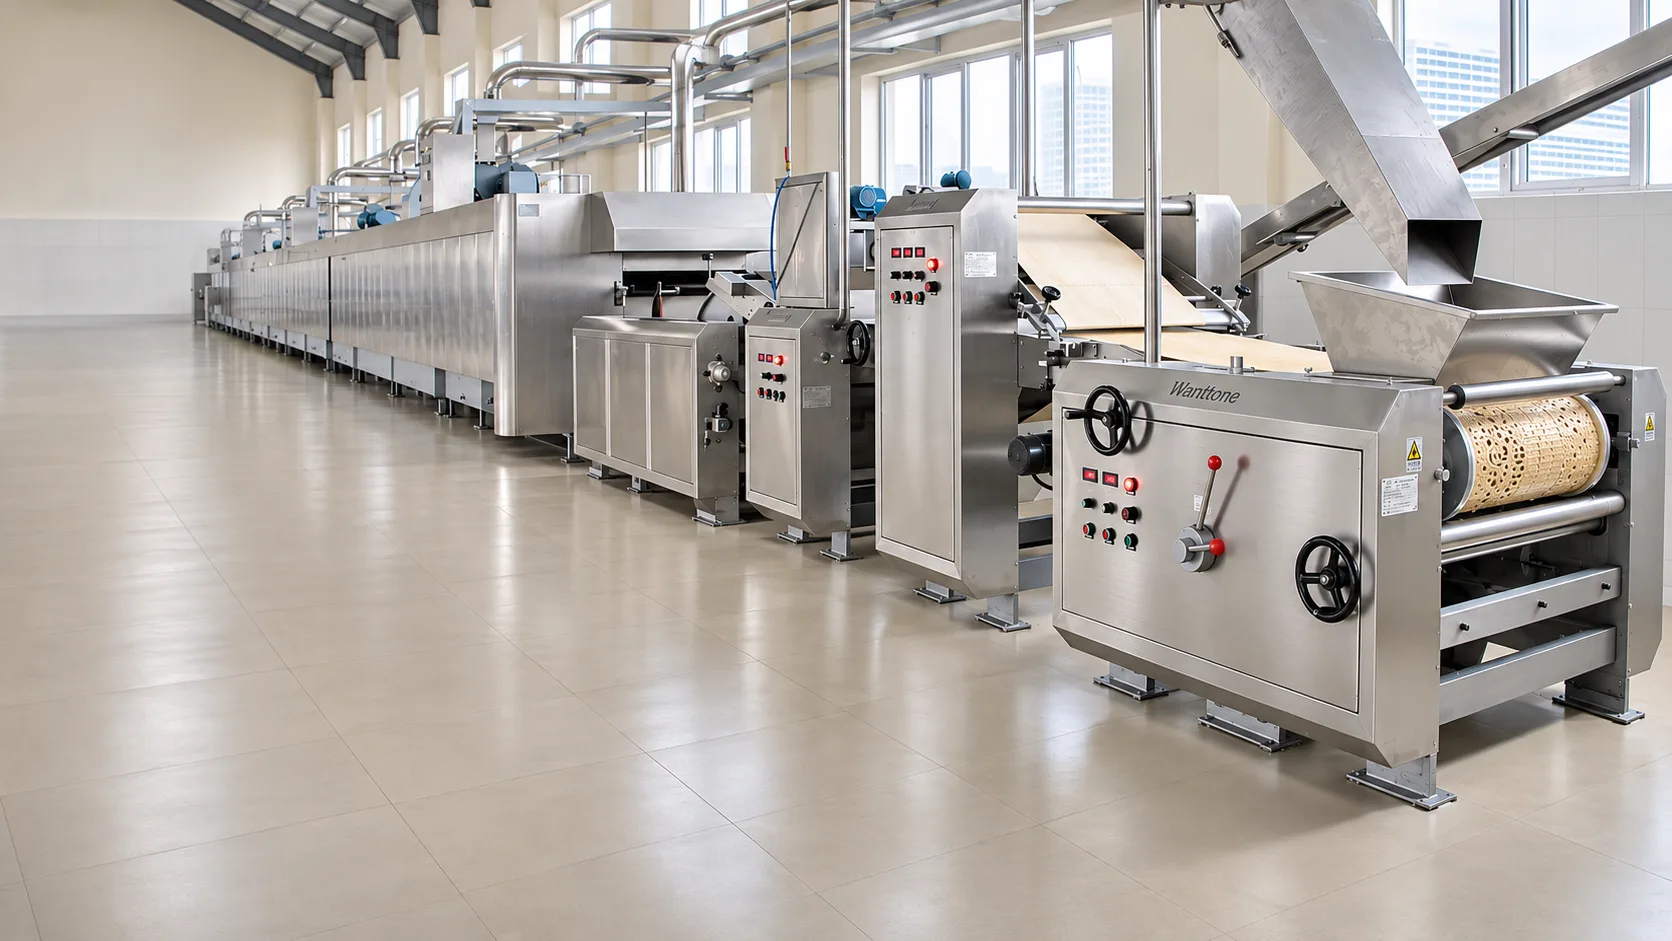
Tek bir şekillendirme makinesi unu doğrudan paketlenmiş bisküviye dönüştürmez. Bunun için karıştırma, fırın, soğutma ve tanımlanan diğer hat sonu ekipmanları gerekir. İşleyişi anlamak için beş değişkeni izleyin: hamurun durumu, besleme hızı, şekillendirme geometrisi, konveyör hızı ve ürünün kalıptan ayrılması. PLC hareketleri koordine etse de tutarlı bir reçetenin ve doğru dengelenmiş bir fırının yerini tutmaz. Yumuşak ve sert bisküvi üretim hattı, iki şekillendirme yolunun genel sürece nasıl bağlandığını gösteren bir örnektir.
Bisküvi Yapma Makinesinin İçinde Hamura Ne Olur?
Hazırlanan hamur bir hazneye veya otomatik besleyiciye girer. Kıvamı, sıkıştırılırken, merdanelerden geçirilirken veya kalıptan çıkarılırken nasıl davranacağını belirler. Sıcaklık, yağın durumu, dinlenme süresi ve eklenen su miktarı değişirse operatör makine ayarlarını değiştirmese bile sonuç farklılaşabilir. Bu nedenle üretim sorununu araştırmaya, kontrol panelinde rastgele değişiklik yaparak değil, gelen hamurun kaydını inceleyerek başlayın.
Tabakalı sistemde besleme merdaneleri sürekli bir hamur tabakası oluşturur. Ardışık kalibrasyon merdaneleri kalınlığı tek bir dar aralıkta zorlamak yerine kademeli olarak azaltır. Aktarmalarda tabaka, aşırı gerilmeden kararlı biçimde ilerlemelidir. Kesici, desteklenen yüzey üzerindeki hamurda bisküvinin dış çizgisini, yüzey ayrıntılarını ve gerektiğinde delik desenini oluşturur.
Döner kalıplı sistemde hamur, kalıp merdanesindeki oyulmuş boşlukları doldurur. Dolum ve çıkarma işlemleri, şekillenen parçaların banda geçmesini sağlayacak biçimde ayarlanır. Eksik dolum hafif veya hasarlı ürün oluşturabilir; kötü ayrılma ise kalıp oyuklarında hamur bırakarak sonraki parçayı bozabilir.
Hamur parti kimliğini merdane ayarları ve bitmiş ürün numuneleriyle birlikte kaydedin. Böylece reçetedeki değişiklik ile mekanik aşınma daha kolay ayrılabilir. Hamur karıştırma ve besleme ekipmanı bu sürecin önceki aşamasıdır: Şekillendiriciden, tutarsız hazırlığı sürekli telafi etmesi değil, tekrarlanabilir özellikte hamur alması beklenmelidir.

Döner Kalıplayıcı ile Döner Kesicinin Mekanizmaları Nasıl Farklılaşır?
Kesici, sürekli bir hamur tabakasından parçalar ayırır; kalıplayıcı ise parçayı oyulmuş bir boşluğun içinde oluşturur. Karma bir hatta sonraki ekipmanları paylaşabilseler de hamur hazırlama ve artık malzemenin yönetimi bakımından farklı ihtiyaçları vardır.
| Karşılaştırma | Döner kesici | Döner kalıplayıcı |
|---|---|---|
| Giren malzeme | Kalınlığı ayarlanmış hamur tabakası | Uygun, kırılgan yapılı hamur |
| Şeklin oluşumu | Kesici merdane tabakayı keser | Hamur oyulmuş kalıp boşluklarını doldurur |
| Kalan malzeme | Kontrollü geri dönüş için kesim çevresindeki hamur ağı | Besleme ve kalıptan ayırma artıkları |
| Başlıca kontroller | Hizalama, kalınlık, gerilim | Kalıp dolumu, çıkarma, ağırlık |
| Denemede incelenecekler | Kesim kenarları ve pişirme sonrası küçülme | Desen ayrıntısı ve temiz ayrılma |
Bu ayrım arıza araştırmasında önemlidir. Kesilmiş bisküvinin boyutu pişirme sonrasında değişiyorsa yalnızca kesiciyi değil, hamur tabakasındaki gerilimi ve reçeteyi de inceleyin. Kalıplanmış parça fırına girmeden yırtılıyorsa ayrılma noktasındaki duruma bakın. Düzensiz ağırlık gibi aynı belirti, iki yöntemde farklı nedenlerden kaynaklanabilir.
Wanttone’un döner kesicisini ve döner kalıplayıcısını kendi hamurunuzla karşılaştırın. Kolay işlenen bir örnek reçeteyle yapılan gösteri, yoğun desenli, katkı parçacıkları içeren veya hassas ürününüzün vardiya boyunca nasıl davranacağını tek başına göstermez.
Motorlar, Sensörler ve PLC Makineyi Nasıl Koordine Eder?
Tahrik sistemi besleme, merdaneler, kesme ve taşıma arasındaki hız ilişkisini kurar. Elektronik kontroller kayıtlı parametrelerin çağrılmasını sağlayabilir; ancak kayıtlı reçete numarası ancak fiziksel kurulum da kontrol altındaysa anlamlıdır. Kalıp, bant durumu, aktarma geometrisi ve gelen hamur, kaydedilen programla uyumlu olmalıdır.
Sensör konumu, hızı veya tanımlanmış başka bir değişkeni gösterebilir; bütün kalite özelliklerini kendiliğinden belirleyemez. Hangi ölçümlerin gerçekten bulunduğunu, hangi alarmların makineyi durdurduğunu ve hangi ayarların operatör kararı gerektirdiğini sorun. “PLC kontrollü” ifadesinin, bitmiş bisküvi ağırlığı veya nemi için otomatik kapalı çevrim kontrolü anlamına geldiğini varsaymayın.
Denemede sinyal zincirini izleyin: Hat sonundaki ekipman duruş istediğinde beslemenin nasıl tepki verdiğini ve fırındaki ürünün nasıl yönetildiğini görün. Şekillendirme bölümü, ısıl bir prosesin soğumasından çok daha hızlı durabilir; bu yüzden duruş yöntemi önceden kararlaştırılmalıdır.
Normal başlatma, kontrollü durdurma, sıkışmanın giderilmesi ve yeniden başlatma için operatörün anlayacağı açıklamalar isteyin. Belgeler makinenin durumunu, gerekli kontrolleri ve etkilenen malzemeye ne yapılacağını belirtmelidir. Bakım talimatları ise enerji izolasyonunu ve erişimi ayrıca açıklamalıdır; dokunmatik ekrandaki durdurma komutu, tesisin güvenli bakım prosedürünün yerine geçmez.
Devir kaydında her ayarı gözlenebilir ürün sonucuyla ilişkilendirin. Örneğin operatör, hangi parametrenin porsiyonlama zamanlamasını, hangisinin aktarmadaki parça aralığını değiştirdiğini bilmelidir. Bu yaklaşım, komple bisküvi hattını günlük olarak işleten ekibin deneme yanılmaya bağımlılığını azaltır.
Pişirme ve Soğutma Şekillendirme Sonucunu Neden Değiştirir?
Şekillendirici, satışa hazır bisküviyi değil, pişmemiş biçimi oluşturur. Fırın ürünün nemini, boyutlarını, rengini ve dokusunu değiştirir. Isıl profil, yükleme veya fırında kalma süresi reçeteye uymuyorsa doğru şekillendirilmiş bir parça bile pişirme sonrasında istenen sonucu vermeyebilir. Tersine, şekillendirme kusuru kabarma ve kuruma sonrasında daha görünür hâle gelebilir.
Bant hızı bu aşamaları birbirine bağlar. Etkin pişirme uzunluğu varsayımsal olarak 40 m, fırında kalma süresi 8 dakika ise bant hızı:
40 m ÷ 8 dakika = 5 m/dakika
Bu, ilişkiyi açıklayan bir hesaplamadır; önerilen bir pişirme programı veya belirli bir Wanttone modelinin özelliği değildir. Uygun program ürün denemeleriyle belirlenmelidir.
Soğutma, bisküvinin aktarma ve paketlemeye dayanıp dayanamayacağını etkiler. Fırın çıkışındaki, soğutma sonrasındaki ve paketleme makinesi girişindeki durumu kaydedin. Kırılma yalnızca belirli bir aktarmadan sonra başlıyorsa şekillendirme basıncını değiştirmek ilgisiz kalabilir. Düşme yüksekliklerini, hizalamayı, bantlar arasındaki hız farklarını ve istif oluşturma biçimini inceleyin.
Bu nedenle tünel ve pişirme fırınları şekillendirme teklifiyle birlikte değerlendirilmelidir. Elektrik yükünü, ısıl ihtiyacı ve egzoz gereksinimlerini ayrı ayrı sorun. Şekillendirme makinesi sayfasındaki küçük bir motor gücü değeri, bütün hattın ısı ihtiyacını temsil etmez.

Alıcılar Makinenin Gerçek Çıktısını Nasıl Hesaplayabilir?
Yalnızca çevrimleri değil, kabul edilebilir parçaları sayın. Basit şekillendirme hesabında bant enindeki parça sayısı, dakikadaki sıra sayısı ve ham parça ağırlığı çarpılır.
Örneğin bir sırada 12 parça, dakikada 50 sıra ve parça başına 10 g hamur varsa:
12 × 50 × 10 g × 60 dakika = 360 kg/saat ham parça
Pişirme kaybı nedeniyle bu değer otomatik olarak aynı ağırlıkta bitmiş bisküvi anlamına gelmez.
| Dakikadaki sıra | Sırada 12 parçayla adet/dakika | Parça başına 10 g ile ham kg/saat |
|---|---|---|
| 40 | 480 | 288 |
| 50 | 600 | 360 |
| 60 | 720 | 432 |
Bunlar makine garantisi değil, örnek dönüşümlerdir. Şimdi akışı vardiya çıktısıyla karşılaştırın. Varsayımsal olarak bitmiş ürün kapasitesi 500 kg/saat, vardiya 8 saat, çalışma kullanım oranı %75 ve satılabilir ürün verimi %98 ise:
500 × 8 × 0,75 × 0,98 = 2940 kg satılabilir ürün/vardiya
Kullanım oranı ve verim bu örnekte planlama varsayımıdır. Yatırım hesabında fabrikanın ölçülmüş değerleri kullanılmalıdır.
Paketlemede başka bir dönüşüm gerekir. 500 kg/saat ürün akışı, 100 g paketlerde yaklaşık 83,3 paket/dakika, 200 g paketlerde yaklaşık 41,7 paket/dakika gerektirir. Hat aynı tonajı üretirken küçük pakette paketleme çevrimi sayısı iki katına çıkar. Denemeye gerçek istif adedini, ürün yönünü ve ambalaj filmini de dâhil edin.
Kabul belgesinde kapasitenin pişirme öncesinde mi, soğutma sonrasında mı, yoksa kabul edilen paketlerde mi ölçüldüğünü yazın. Firelerin, duruşların ve numune alımlarının hesaba nasıl katılacağını kararlaştırın. Aksi hâlde tedarikçi şekillendirme debisini bildirirken alıcı depoya girecek ürün miktarını bekleyebilir.
Üretim kaydı, aşınma ve eğitim
Üretim günlüğünü proses sırasına göre tutun. Şekillendiricide hamur partisini, kalıp veya takım kimliğini, besleme ayarını ve hızı kaydedin. Fırında programı ve ürün yüklemesini kaydedin. Soğutma sonrasında ağırlığı ve boyutlarıyla birlikte numune saklayın. Bu zaman çizelgesi, hız artışının daha fazla kırık gibi başka bir kötüleşmeyi gizlemesini önlemeye yardımcı olur.
Aşınmayı onaylı başlangıç durumuna göre değerlendirin. Bantlar, sıyırıcılar, kesme elemanları ve oyulmuş kalıplar ilk durumlarını süresiz korumaz. Bozulmayı hangi kontrol noktalarının göstereceğini ve yedek parçaların nasıl tanımlanacağını tedarikçiye sorun. Satın alma belgeleri rutin sarf parçalarını büyük montaj gruplarından ayırmalıdır. Resimli parça listesi, özellikle farklı dil ve saat dilimlerindeki bakım ekiplerinin iletişiminde yararlıdır.
Eğitim sırasında başlatma işlemini makineyi gerçekten kullanacak ekiple tekrarlayın. Ekipten kontrolleri kendi sözleriyle açıklamasını ve normal ayar değişikliklerini gözetim altında yapmasını isteyin. Amaç ekrandaki her değeri ezberlemek değil; hamur veya makine onaylı çalışma koşulunun dışına çıktığında bunu fark etmek ve teknik destek istemeden önce hangi kanıtların toplanacağını bilmektir.
Devir sonrasında reçete sürümünün nasıl kontrol edileceğini de kararlaştırın. Yetkisiz değişiklikleri sınırlayın, onaylı sürümü erişilebilir tutun ve ayar değişikliğinin nedenini kaydedin. Belgelenmemiş ayarların vardiyalar arasında devredilmesi iyi bir makinede bile tutarsızlığa yol açabilir.
Wanttone, karma bisküvi sistemi için 600, 800, 1000, 1200, 1500 ve 1800 mm çalışma genişliği seçenekleri listeler. Bunlar konfigürasyon seçenekleridir; her genişlik için sabit bir çıktı anlamına gelmez. Seçilen yerleşimin kendi ürününüzle gösterilmesini isteyin.
Farklı Hedef Pazarlarda Hangi İşletme Kanıtları Önemlidir?
Aşağıdaki ülke örnekleri, makine mekanizmasını satın alma ve işletme sorularına dönüştüren planlama bağlamlarıdır. Wanttone’un yurt dışında ofisi veya garanti edilmiş servis kapsamı bulunduğu anlamına gelmez.
Amerika Birleşik Devletleri
Kaliforniya veya Teksas’taki perakendecilere ürün verecek fabrikalar, “bisküvi” sözcüğünü kullanırken paketlenecek gerçek ürünü açıkça tanımlamalıdır. Katkı parçacıklarının boyutunu, porsiyon ağırlığını ve hedef paketi kaydedin.
Pensilvanya’daki Reading Bakery Systems, tabakalı ve döner kalıplı teknolojiler için ilgili bir üretici karşılaştırma noktasıdır. Ürün kategorilerini farklı tanımlayabilen makine adlarına güvenmek yerine ABD veya Çin menşeli teklifleri aynı fiziksel denemeyle karşılaştırın.
Birleşik Krallık
Londra’daki perakendecilere veya Midlands bölgesindeki dağıtıma ürün sağlayan üreticiler, tedarikçiye tereyağlı gevrek bisküvi, Marie tipi ürün veya kraker için referans numuneler vermelidir. Peterborough’daki Coperion tesisi ve Baker Perkins teknolojisi, hamur açma ve şekillendirme sistemleri açısından yararlı bir üretici bağlamıdır.
Tekrarlanabilir pişmiş ürün boyutlarını ve pakete uyumu özellikle değerlendirin: Şekillendirici çalışmaya devam etse bile küçük bir biçim değişikliği sayma ve paketlemeyi etkileyebilir.
Suudi Arabistan
Riyad, Cidde veya Dammam’a hizmet verecek bir proje için fabrikanın çalışma ortamını, fırında kullanılabilecek yakıtı ve paketleme koşullarını tanımlayın. Soğutmanın, ürünün paket kapatılana kadar korunmasını nasıl sağladığını gözlemleyin.
Makinenin gerçek başlatma ve duruş sonrası toparlanma sırasını izleyen eğitim isteyin. İhracatçı üreticileri, hedef tesisteki ekibe verilecek anlaşılır kılavuzlar ve tanımlanmış aşınma parçaları dâhil olmak üzere somut destek çıktıları üzerinden karşılaştırın.
Nijerya
Lagos veya Ogun Eyaleti’nde planlanan bir bisküvi fabrikasında parça çıktısını hedeflenen küçük paket programıyla ilişkilendirin. Şekillendiricinin düzenli çalışması, kapasitesi yetersiz bir paketleme makinesi sorununu çözmez. Tesis altyapısının kullanılabilirliğini ve kesintiye uğrayan üretimin yeniden başlatılma yöntemini inceleyin.
Wanttone’un Nijerya başlıklı 500 kg/saat döner kalıplı hat sayfası, planlama hedefi içeren bir referans konfigürasyondur; tamamlanmış bir kurulumun bağımsız olarak doğrulanmış kanıtı olarak değerlendirilmemelidir.
Çin
Çin’den bisküvi yapma makinesi tedarik eden alıcılar, Guangdong eyaletinin Yangjiang kentindeki Wanttone’u değerlendirebilir. Şirketin makine alanındaki geçmişi 1981’e uzanır; kendi bisküvi üretimi de işletme açısından ek bağlam sağlar.
Dolumun, kesimin veya kalıptan ayrılmanın kendi hamurunuzla gösterilmesini isteyin; ayarları ve numuneleri saklayın. Performansın menşe ülkeye göre belirleneceğini varsaymak yerine belgelenmiş proses uyumu, imalat kapsamı ve kabul yükümlülüklerine göre seçim yapın.
Tek Makine ile Komple Hat İçin Hangi Fiyat Aralıkları Geçerlidir?
Fiyatın anlamını ekipman kapsamı belirler. Guangdong Shunde Huaji Machinery Industrial Co., Ltd. / SINOBAKE tarafından yayımlanan aşağıdaki ilanlar komple endüstriyel hatlara ilişkin referanslardır; Wanttone teklifi veya tek bir döner kalıplayıcının fiyatı değildir. İlan bilgileri 20 Kasım 2026 tarihinde kontrol edilmiştir.
| İlan edilen kapsam | ABD doları cinsinden referans fiyat | Değerlendirme |
|---|---|---|
| 1000 kg/saat yumuşak ve sert bisküvi hattı, HJ1000 | Set başına 400000–700000 ABD doları, FOB | Modül listesini ve hedef ürünü eşleştirin; asgari sipariş bir settir. |
| 1500 kg/saat yumuşak ve sert bisküvi hattı | Set başına 500000–1200000 ABD doları | Kapasite ve konfigürasyon farklıdır; teslim şeklini doğrudan teyit edin. |
İkinci aralık, satıcının katalog listesindeki eşleşen fiyat gözlemine dayanır. Önceki ilanda FOB belirtilmiş olsa da doğrudan ürün sayfasındaki mevcut fiyat ve teslim şekli ayrıca doğrulanmalıdır. Her iki aralık da nihai teklif veya kurulu fabrika maliyeti değil, ilk değerlendirme referansıdır; ürün performansı ve tam konfigürasyon teklif aşamasında netleştirilmelidir.
Komple hat fiyatını makine sayısına bölerek bir şekillendiricinin maliyetini tahmin etmeyin. Modüllerin mühendislik, malzeme ve kontrol ihtiyaçları farklıdır. Özellikle mevcut fırına veya konveyöre bağlanacak bir yedek şekillendirici için ayrı teklif alın.
Türkiye’ye yönelik bir bütçede nakliye, ithalat masrafları, kurulum, bina işleri ve tesis altyapısını ayrıca değerlendirin. Teklifte ekipman sınırlarının, kalıpların, belgelerin, devreye almanın ve kabul testinin kalem kalem belirtilmesini isteyin.
Wanttone Makine Mühendisliğini Fabrika İşletmesiyle Nasıl Birleştirir?
Wanttone, Çin’in Guangdong eyaletindeki Yangjiang’da bisküvi makinesi mühendisliği ile ticari bisküvi üretimini bir araya getirir. Şirket profili, makine faaliyetlerinin başlangıcını 1981, kendi bisküvi fabrikasının başlangıcını 1993 olarak belirtir. Bu geçmiş, hamur davranışı, işletme düzeni ve şekillendirme ile pişirme arasındaki ilişki üzerine görüşmek için ilgili bir bağlam sunar.
Kendi ürününüz üzerinden mekanizmanın açıklanmasını isteyin: Hamur nasıl giriyor, parça ağırlığı nasıl belirleniyor, ürün nasıl ayrılıyor ve fırına nasıl ulaşıyor? Önerilen kalıpları ve ekipman arayüzlerini kaydedin. Ardından kalite kontrol yaklaşımını ve ekipmanla birlikte verilecek belgeleri inceleyin.
Mevcut hatta makine eklenecekse korunacak ekipmanın ölçülmüş aktarma yüksekliklerini, çalışma genişliklerini, hız aralıklarını ve kontrol bilgilerini sağlayın. Yeni fabrika için bisküvi fabrikası kurulum kapsamını tanımlayın. İyi bir mühendislik açıklaması, yalnızca özellik listesiyle değil, üzerinde anlaşılmış bir şartname ve tekrarlanabilir bir testle sonuçlanmalıdır.
Sık Sorulan Sorular: Bisküvi Yapma Makineleri Hakkında Başka Neler Sorulmalı?
Endüstriyel bisküvi yapma makinesi ürünü de pişirir mi?
Şekillendirme makinesi genellikle yalnızca şekil verme görevini yapar. Komple üretim hattında ise belirtilen fırın ve sonraki ekipmanlar bulunur. İnternette ilan edilen her makinenin pişirmeyi içerdiğini varsaymak yerine teklif kapsamını doğrulayın.
Aynı ayarlar neden farklı bisküviler üretebilir?
Hamur sıcaklığı, kıvamı, dinlenme süresi, besleme koşulları ve aşınma sonucu değiştirebilir. Birden fazla ayarı aynı anda değiştirmeden önce gelen partiyi ve fiziksel kurulumu onaylı denemeyle karşılaştırın.
Tek makine bütün sert ve yumuşak bisküvileri üretebilir mi?
Hayır. Her reçeteye uygun evrensel bir şekillendirme mekanizması yoktur. Karma hatta ayrı kesme ve kalıplama yolları bulunabilir; ancak planlanan her ürün için karıştırma, şekillendirme, pişirme ve taşıma uyumu doğrulanmalıdır.
Kabul sırasında kapasite nasıl ölçülmelidir?
Ürünü, ağırlığını, test süresini ve ölçüm noktasını tanımlayın. Satılabilir paketli kilogramın ölçülmesi için hat sonu taşıma ve paketleme de teste dâhil edilmelidir; ham parça debisi farklı bir ölçüdür.
Wanttone’dan kesin fiyat nasıl alınır?
Numune veya reçeteyi, ürün boyutlarını, çıktı ihtiyacını, mevcut makine arayüzlerini, tesis altyapısını ve varış ülkesini paylaşın. Kalıpları, devreye almayı, kapsam dışı kalemleri ve ölçülebilir kabul kriterlerini içeren yazılı teklif isteyin. Hazırladığınız bilgileri bisküvi makinesi talebiyle iletebilirsiniz.

Wanttone Engineering Team
Wanttone'ın mühendislik ve proje ekipleri, bisküvi makineleri, üretim hattı planlaması ve fabrika gereksinimleri hakkında pratik rehberler hazırlar.