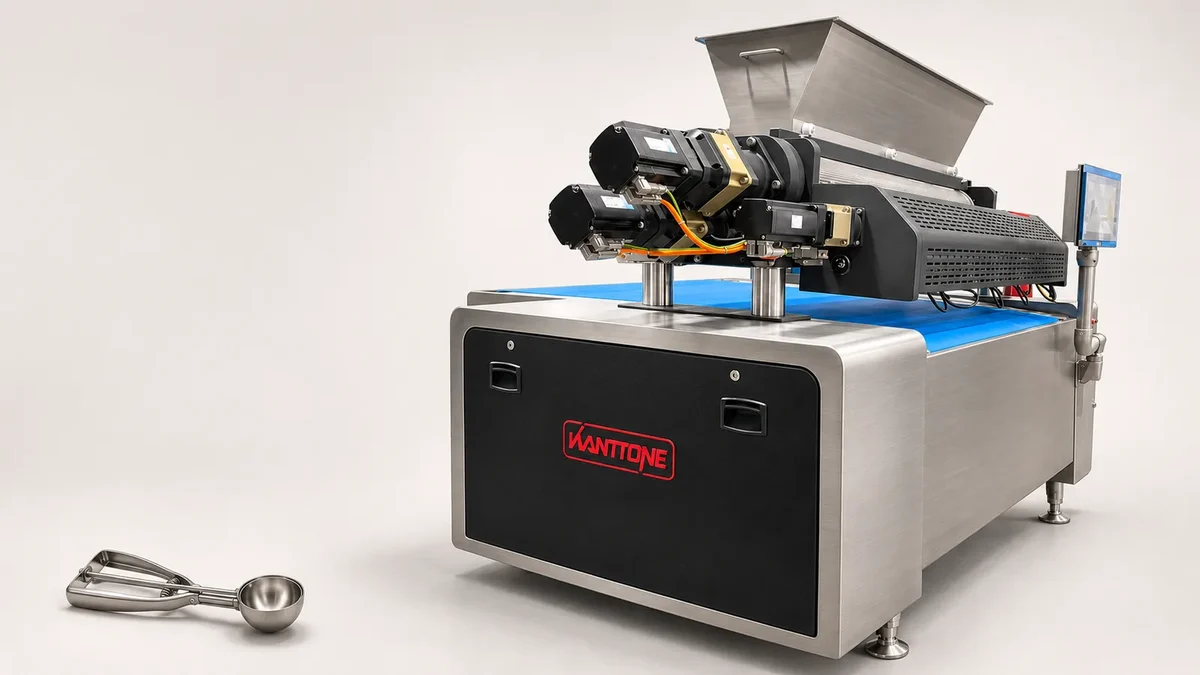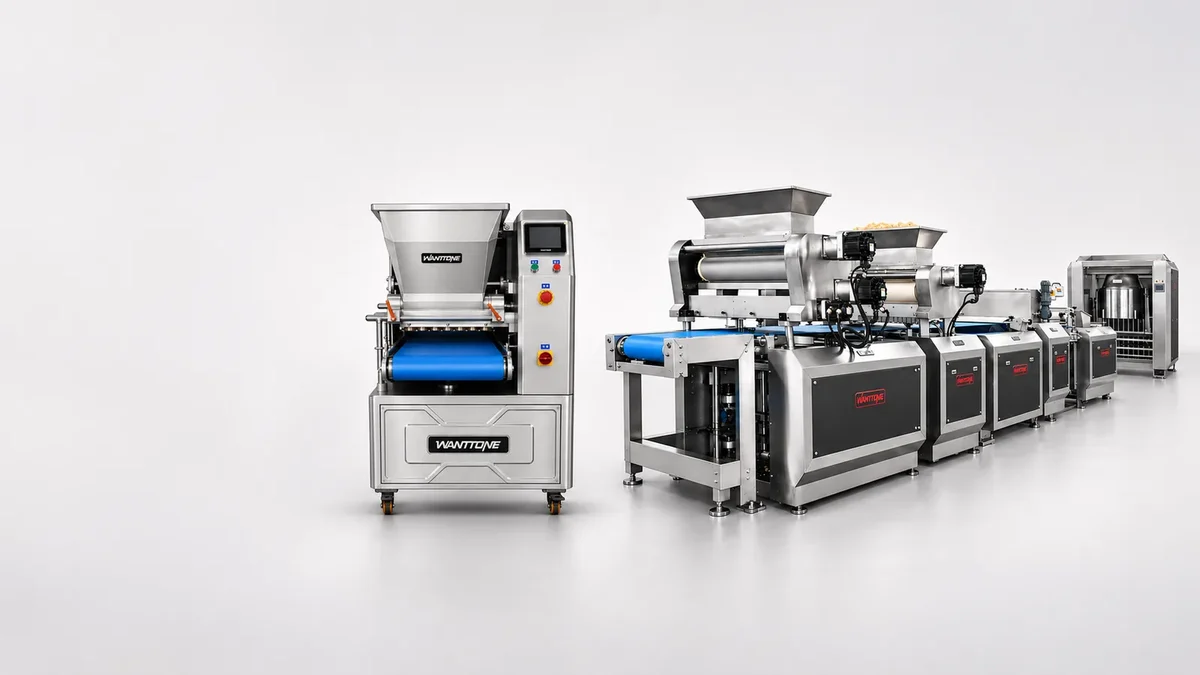
Une machine industrielle à biscuits transforme une pâte préparée en pièces régulières, puis les transfère vers la cuisson et les opérations suivantes. Selon la recette, elle découpe une bande de pâte laminée ou remplit les empreintes d’un cylindre rotatif.
Réponse rapide
Pour comprendre son fonctionnement, il faut suivre cinq variables : l’état de la pâte, le débit d’alimentation, la géométrie de formage, la vitesse des convoyeurs et le démoulage. Les entraînements et un automate coordonnent les mouvements, mais ils ne remplacent ni une recette stable ni un four adapté.
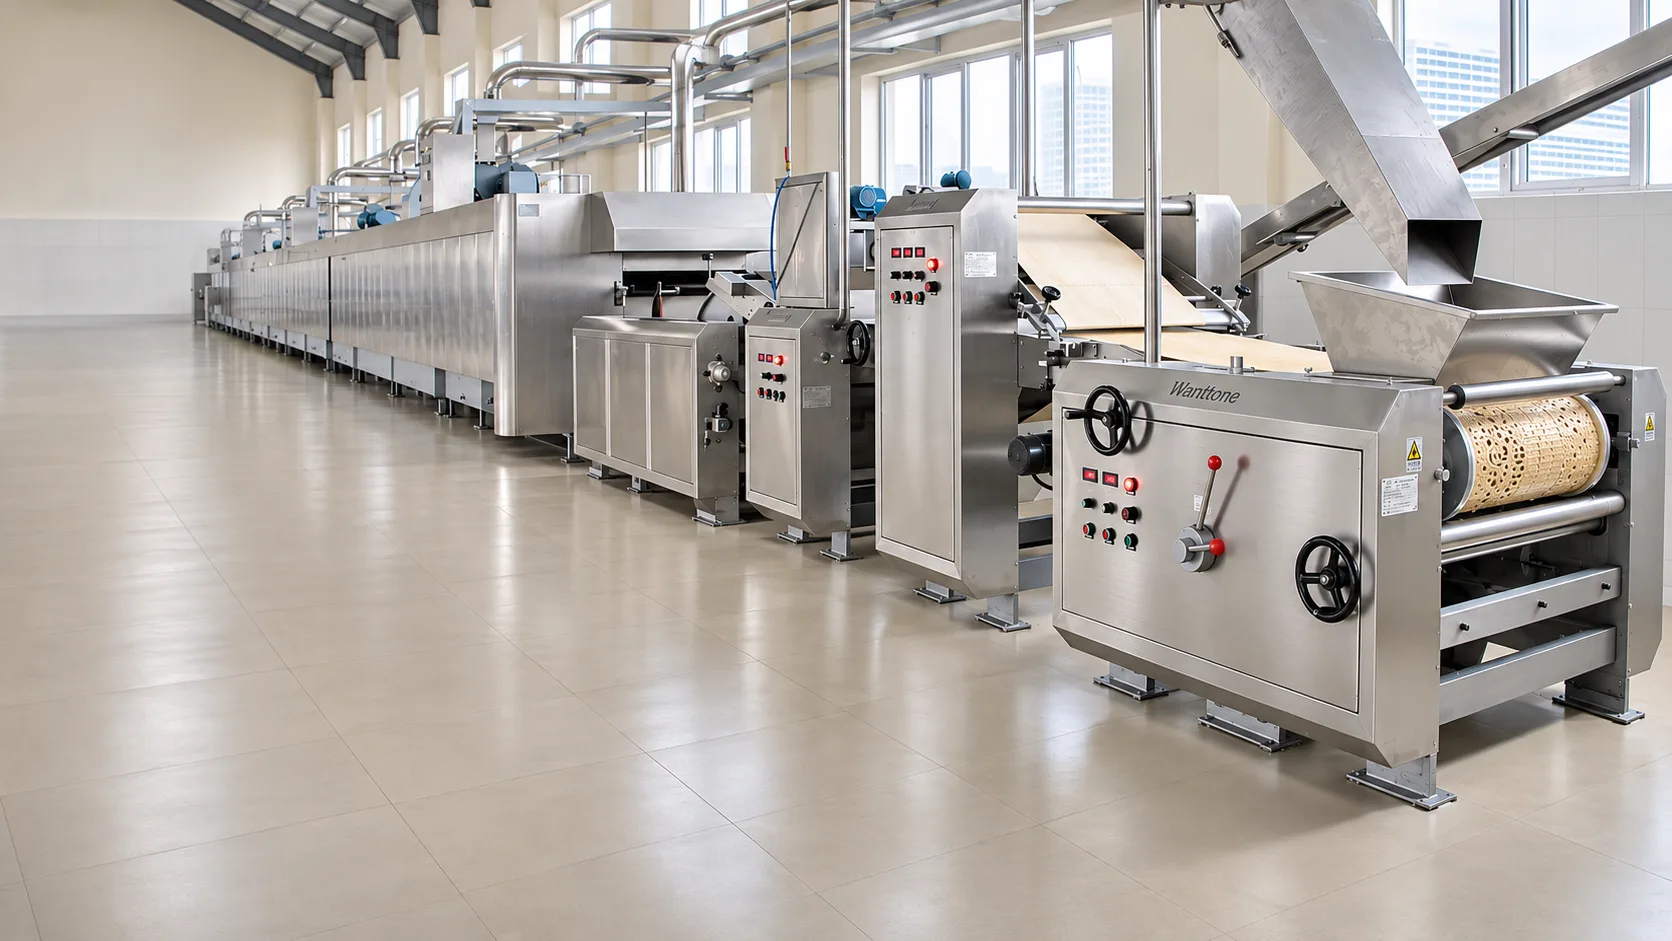
Une formeuse seule ne transforme pas la farine en biscuits emballés : il faut aussi prévoir le pétrissage, le four, le refroidissement et les équipements en aval requis. La ligne combinée pour biscuits tendres et durs de Wanttone illustre la manière dont les deux modes de formage peuvent s’inscrire dans un procédé complet.
Que devient la pâte dans une machine à biscuits ?
La pâte préparée entre dans une trémie ou un dispositif d’alimentation automatique. Sa consistance détermine son comportement lorsqu’elle est comprimée, laminée ou extraite d’une empreinte. Sa température, l’état des matières grasses, le temps de repos et l’ajout d’eau peuvent modifier le résultat sans qu’aucun réglage de machine ait changé. En cas de défaut, commencez donc par examiner les données du lot de pâte.
Dans un système à laminage, des rouleaux d’alimentation créent une bande continue. Des cylindres calibreurs réduisent progressivement son épaisseur, plutôt que d’imposer toute la réduction en un seul passage. Les transferts doivent maintenir une bande stable, sans tension excessive. La découpeuse travaille ensuite sur une surface de support pour définir le contour, les détails de surface et, le cas échéant, les perforations du biscuit.
Dans une rotative de moulage, la pâte remplit les cavités gravées d’un cylindre. La machine maîtrise leur remplissage et l’extraction pour déposer les pièces formées sur une bande. Un remplissage incomplet peut produire un biscuit trop léger ou abîmé ; un mauvais démoulage peut laisser de la pâte dans la gravure et déformer la pièce suivante.
Consignez l’identifiant du lot, les réglages des rouleaux et des échantillons finis afin de distinguer une modification de recette d’une usure mécanique. Les équipements de pétrissage et d’alimentation interviennent en amont : la formeuse doit recevoir une matière reproductible, plutôt que compenser indéfiniment une préparation irrégulière.

Rotative de moulage ou découpeuse rotative : quelles différences de mécanisme ?
La découpeuse sépare les pièces dans une bande continue ; la rotative de moulage crée chaque pièce dans une cavité gravée. Les deux peuvent partager les équipements en aval d’une ligne combinée, mais leurs besoins de préparation de pâte et de gestion des résidus diffèrent.
| Point de comparaison | Découpeuse rotative | Rotative de moulage |
|---|---|---|
| Matière entrante | Bande de pâte calibrée | Pâte sablée adaptée |
| Formation de la pièce | Un cylindre découpe la bande | La pâte remplit des cavités gravées |
| Matière résiduelle | Chute de pâte autour des pièces, à réintroduire de façon contrôlée | Résidus d’alimentation et de démoulage |
| Contrôles principaux | Repérage, épaisseur, tension | Remplissage des cavités, extraction, poids |
| Éléments à observer à l’essai | Bords découpés et retrait après cuisson | Détail du motif et démoulage net |
Pour diagnostiquer un biscuit découpé qui change de dimensions à la cuisson, examinez les contraintes de la bande et la recette, en plus de la découpeuse. Si une pièce moulée se déchire avant le four, inspectez d’abord le démoulage. Un même symptôme, comme un poids irrégulier, peut donc avoir des causes différentes selon le procédé.
Comparez une découpeuse rotative et une rotative de moulage avec votre propre pâte. Une démonstration avec une recette facile ne prouve pas le comportement, pendant tout un poste, d’un produit fragile, très décoré ou riche en inclusions.
Comment les moteurs, les capteurs et l’automate coordonnent-ils la machine ?
Les entraînements déterminent les rapports de vitesse entre l’alimentation, les rouleaux, la découpe et les convoyeurs. Les commandes électroniques permettent de rappeler des paramètres enregistrés, mais un numéro de recette ne suffit pas : le moule, l’état des bandes, la géométrie des transferts et la pâte entrante doivent correspondre au programme.
Un capteur peut indiquer une position, une vitesse ou une autre variable prévue ; il ne mesure pas automatiquement tous les critères de qualité. Demandez quelles mesures sont réellement disponibles, quelles alarmes arrêtent la machine et quels réglages restent à la décision de l’opérateur. La mention « commande par automate » ne signifie pas nécessairement que le poids ou l’humidité du biscuit fini est régulé en boucle fermée.
Pendant un essai, suivez la chaîne de commande : que se passe-t-il si un équipement en aval demande l’arrêt ? Comment l’alimentation réagit-elle ? Que devient le produit déjà dans le four ? La formeuse peut s’arrêter bien plus vite qu’un procédé thermique ne refroidit ; il faut donc convenir d’une méthode d’exploitation.
Demandez une explication destinée aux opérateurs pour le démarrage normal, l’arrêt contrôlé, la résolution d’un bourrage et le redémarrage. Elle doit préciser l’état de la machine, les contrôles à effectuer et le sort des produits concernés. Les instructions de maintenance doivent traiter séparément la consignation et l’accès : un arrêt sur écran tactile ne remplace pas la procédure de maintenance sécurisée du site.
Enfin, le dossier de remise devrait relier chaque réglage à un résultat observable : par exemple, quel paramètre modifie le rythme des portions et lequel influence leur espacement au transfert. Cette correspondance limite les ajustements à l’aveugle sur la ligne complète de biscuits.
Pourquoi la cuisson et le refroidissement modifient-ils le résultat du formage ?
La formeuse produit une pièce crue, pas encore un biscuit commercialisable. Le four modifie son humidité, ses dimensions, sa couleur et sa texture. Une pièce bien formée peut échouer si le profil thermique, le chargement ou le temps de séjour ne conviennent pas à la recette. À l’inverse, un défaut de formage peut devenir plus visible après expansion et séchage.
La vitesse de bande relie ces étapes. Dans un four hypothétique de 40 m de longueur utile, avec un temps de séjour de 8 minutes, elle serait de 5 m/min : 40 ÷ 8 = 5. Ce calcul illustre une relation ; il ne constitue ni une recommandation de cuisson ni la spécification d’un modèle Wanttone. Le programme approprié doit être établi par des essais sur le produit.
Le refroidissement conditionne ensuite la résistance du biscuit aux transferts et à l’emballage. Relevez son état à la sortie du four, après refroidissement et à l’entrée de l’emballeuse. Si la casse apparaît seulement après un transfert, modifier la pression de formage peut être inutile : vérifiez plutôt les hauteurs de chute, l’alignement, les différences de vitesse et la formation des piles.
Examinez donc les fours tunnels et fours de cuisson en même temps que la proposition de formage. Demandez séparément la puissance électrique appelée, les besoins thermiques et les exigences d’extraction. La puissance d’un petit moteur de formeuse ne représente pas les besoins de chauffage de toute la ligne.

Comment calculer le rendement réel de la machine ?
Il faut compter les pièces acceptables, et non seulement les cycles. Pour estimer le débit de formage, multipliez le nombre de pièces sur la largeur par le nombre de rangées par minute et par le poids d’une pièce crue.
Par exemple, 12 pièces par rangée × 50 rangées/min × 10 g × 60 min ÷ 1000 = 360 kg/h de pièces crues. La perte à la cuisson empêche d’assimiler automatiquement ce chiffre à des kilogrammes de biscuits finis.
| Rangées/min | Pièces/min avec 12 pièces par rangée | Débit cru à 10 g par pièce |
|---|---|---|
| 40 | 480 | 288 kg/h |
| 50 | 600 | 360 kg/h |
| 60 | 720 | 432 kg/h |
Ces chiffres sont des conversions illustratives, non des garanties de performance.
Pour estimer la production d’un poste, prenons un débit hypothétique de 500 kg/h de produit fini, un poste de 8 heures, un taux de marche de 75 % et un rendement commercialisable de 98 % :
500 × 8 × 0,75 × 0,98 = 2940 kg commercialisables par poste.
Les taux de marche et de rendement sont ici des hypothèses de planification. Pour un dossier d’investissement, utilisez les mesures de votre usine.
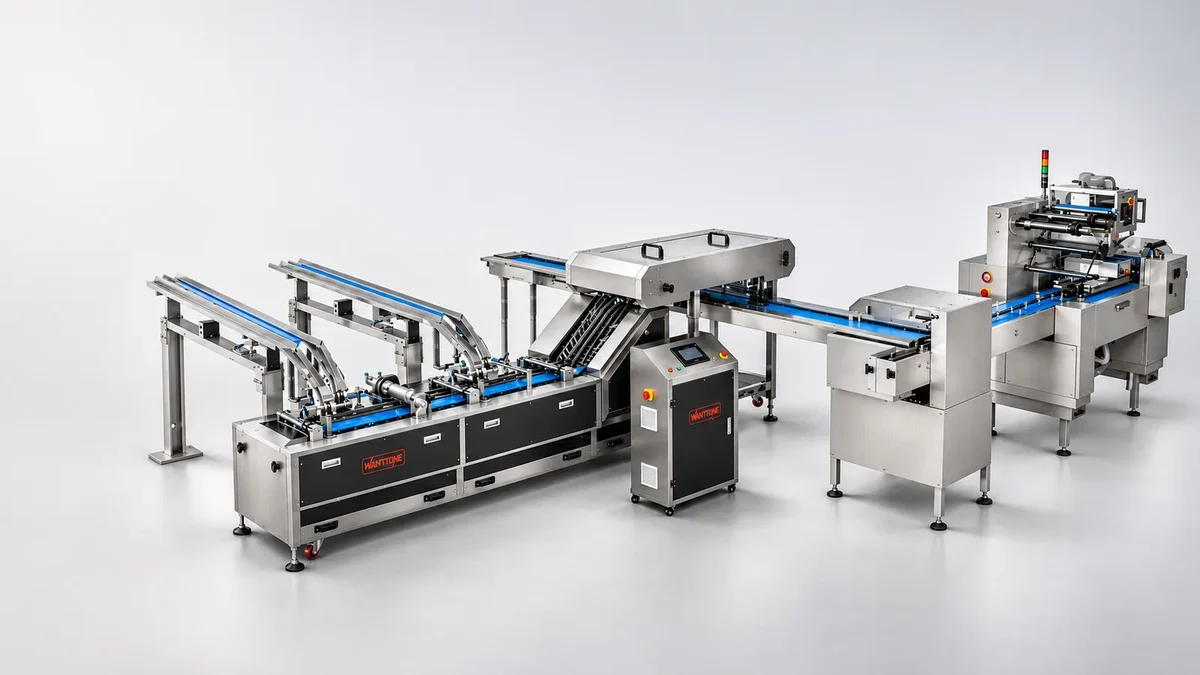
L’emballage impose une autre conversion. À 500 kg/h, il faut environ 83,3 paquets/min de 100 g, ou 41,7 paquets/min de 200 g. À tonnage égal, le premier format demande deux fois plus de cycles d’emballage. Incluez dans l’essai le nombre réel de biscuits par pile, leur orientation et le film utilisé.
La fiche de réception doit préciser si le débit est mesuré avant cuisson, après refroidissement ou en paquets acceptés. Convenez aussi du traitement des rebuts, arrêts et prélèvements. Cela évite de comparer un débit de pièces crues annoncé par le fournisseur à une attente de produits prêts à entrer en stock.
Conserver une référence d’exploitation
Organisez le journal de production autour du procédé :
- À la formeuse : lot de pâte, identifiant de l’outillage, réglage d’alimentation et vitesse.
- Au four : programme et chargement du produit.
- Après refroidissement : échantillon conservé avec son poids et ses dimensions.
Cette chronologie aide l’équipe technique à relier les causes aux résultats. Elle évite aussi qu’un gain de vitesse masque une augmentation de la casse.
Comparez l’usure à cette référence approuvée. Les bandes, racleurs, éléments de découpe et outillages gravés se dégradent avec le temps. Demandez les points d’inspection, l’identification des pièces de rechange et une distinction contractuelle entre consommables courants et ensembles majeurs. Une nomenclature illustrée facilite les échanges entre équipes de maintenance de langues ou de fuseaux horaires différents.
Pendant la formation, faites répéter le démarrage par les personnes qui exploiteront réellement l’équipement. Sous supervision, elles devraient expliquer les contrôles et effectuer les changements de réglage courants. L’objectif est de reconnaître une pâte ou une machine hors des conditions approuvées et de savoir quelles données recueillir avant de demander une assistance technique.
Après la remise, limitez les modifications non autorisées, conservez la version approuvée de la recette et consignez le motif de chaque ajustement. Des réglages transmis sans historique d’un poste à l’autre peuvent rendre les résultats irréguliers, même avec une bonne machine.
Wanttone indique pour sa ligne combinée des largeurs de travail de 600, 800, 1000, 1200, 1500 et 1800 mm. Ce sont des options de configuration, pas des débits fixes associés à chaque largeur. Demandez une démonstration du chargement retenu avec votre produit.
Quelles preuves d’exploitation examiner selon les marchés visés ?
Les scénarios suivants servent à préparer les achats ; ils ne décrivent ni des bureaux Wanttone à l’étranger ni une couverture de service garantie.
États-Unis
Pour une usine fournissant des distributeurs en Californie ou au Texas, définissez précisément le produit emballé lorsque vous employez le terme « biscuit » : taille des inclusions, poids des portions et format du paquet.
Reading Bakery Systems, en Pennsylvanie, constitue un point de comparaison pertinent pour les technologies de laminage et de moulage rotatif. Comparez les propositions américaines et chinoises au moyen du même essai physique, plutôt que de vous fier à des noms de machines pouvant désigner des catégories de produits différentes.
Royaume-Uni
Pour alimenter des distributeurs à Londres ou des circuits dans les Midlands, fournissez des échantillons de référence de biscuits sablés, de type Marie ou de crackers. La marque technologique Baker Perkins et le site Coperion de Peterborough offrent un contexte de comparaison pour les procédés de laminage et de découpe.
Privilégiez la répétabilité des dimensions après cuisson et l’adaptation au paquet : une faible variation de forme peut perturber le comptage et l’emballage alors que la formeuse continue à fonctionner.
Arabie saoudite
Pour un projet desservant Riyad, Djeddah ou Dammam, définissez les conditions d’exploitation de l’usine, le combustible disponible pour le four et les conditions d’emballage. Vérifiez comment le refroidissement préserve le produit avant scellage.
Demandez une formation suivant la séquence réelle de démarrage et de reprise. Comparez les fournisseurs exportateurs selon les livrables reçus par l’équipe sur place : notamment des manuels compréhensibles et des pièces d’usure clairement identifiées.
Nigeria
Pour une usine prévue à Lagos ou dans l’État d’Ogun, reliez le nombre de pièces produites au programme de petits paquets. Une formeuse régulière ne compense pas une emballeuse sous-dimensionnée. Examinez également la disponibilité des utilités et la méthode de redémarrage après interruption.
La configuration Wanttone associée au Nigeria et à 500 kg/h est une référence de planification ; elle ne doit pas être présentée comme la preuve, vérifiée indépendamment, d’une installation achevée.
Chine
Pour un achat en Chine, Wanttone, à Yangjiang dans le Guangdong, associe fabrication de machines et production de biscuits. Ses activités de fabrication de machines remontent, selon l’entreprise, à 1981.
Demandez une démonstration du remplissage, de la découpe ou du démoulage avec votre pâte, puis conservez réglages et échantillons. Le choix doit reposer sur l’adéquation documentée au procédé, le périmètre de fabrication et les obligations de réception, plutôt que sur une performance supposée liée au pays d’origine.
Quel prix prévoir pour une machine ou une ligne complète ?
Le périmètre change radicalement la signification d’un prix. Les annonces ci-dessous concernent des lignes industrielles complètes, publiées par Guangdong Shunde Huaji Machinery Industrial Co., Ltd., sous la marque SINOBAKE. Ce ne sont ni des devis Wanttone ni des prix de rotatives de moulage individuelles.
| Équipement annoncé | Prix de référence en dollars américains | Interprétation |
|---|---|---|
| Ligne combinée HJ1000, 1000 kg/h | 400000 à 700000 USD par ensemble, FOB | Minimum annoncé : un ensemble ; vérifier les modules et le produit |
| Ligne combinée, 1500 kg/h | 500000 à 1200000 USD par ensemble | Capacité et configuration différentes ; condition commerciale à confirmer |
Ces références ont été vérifiées le 20 novembre 2026. Pour la ligne de 1500 kg/h, la fourchette figure dans le catalogue du vendeur ; l’extrait de la fiche directe ne permettait pas de confirmer le prix ni l’Incoterm. Une mention FOB figurait dans la référence antérieure : il faut donc confirmer la condition commerciale auprès du vendeur. Dans les deux cas, le résultat et la configuration exacte dépendent du produit et du devis.
Ne divisez pas le prix d’une ligne par le nombre de machines pour estimer celui d’une formeuse : les modules n’ont pas les mêmes exigences de conception, de matériaux et de commande. Pour remplacer une formeuse, demandez une offre distincte, en particulier si elle doit se raccorder à un four ou à un convoyeur existant.
Ces montants servent au présélectionnement, pas au calcul d’un budget installé. Prévoyez séparément transport, frais d’importation, installation, travaux de bâtiment et utilités propres au site. Une proposition détaillée doit identifier les limites de fourniture, les outillages, la documentation, la mise en service et l’essai de réception.
Comment Wanttone relie-t-elle la conception des machines à l’exploitation en usine ?
Wanttone associe conception de machines et production commerciale de biscuits à Yangjiang, dans le Guangdong. Selon sa présentation d’entreprise, ses activités de fabrication de machines remontent à 1981 et sa propre usine de biscuits à 1993. Ce contexte permet d’aborder ensemble le comportement de la pâte, les routines d’exploitation et le lien entre formage et cuisson.
Avec votre produit, demandez à l’équipe d’expliquer comment la pâte entre, comment le poids est établi, comment la pièce se démoule et comment elle arrive au four. Consignez les outillages et les interfaces proposés, puis examinez l’approche de contrôle qualité et les documents prévus avec l’équipement.
Pour une modernisation, fournissez les hauteurs de transfert mesurées, largeurs de travail, plages de vitesse et détails de commande des machines conservées. Pour une nouvelle usine, le dossier de création d’une biscuiterie peut aider à définir le périmètre du procédé. L’échange technique devrait aboutir à une spécification convenue et à un essai reproductible, pas seulement à une liste de fonctions.
FAQ : quelles autres questions poser sur les machines à biscuits ?
Une machine industrielle à biscuits assure-t-elle aussi la cuisson ?
Une formeuse réalise généralement le façonnage. Une ligne complète comprend le four et les équipements en aval spécifiés. Vérifiez le périmètre du devis : une machine annoncée en ligne n’inclut pas forcément la cuisson.
Pourquoi des réglages identiques donnent-ils des biscuits différents ?
La température, la consistance et le repos de la pâte, les conditions d’alimentation ou l’usure peuvent changer. Comparez le lot entrant et la configuration physique à l’essai approuvé avant de modifier plusieurs paramètres à la fois.
Une seule machine peut-elle fabriquer tous les biscuits tendres et durs ?
Non. Aucun mécanisme universel ne convient à toutes les recettes. Une ligne combinée peut comporter des voies distinctes de découpe et de moulage, mais chaque produit doit être validé pour le pétrissage, le formage, la cuisson et la manutention.
Comment mesurer la capacité lors de la réception ?
Définissez le produit, son poids, la durée de l’essai et le point de mesure. Des kilogrammes commercialisables emballés supposent de prendre en compte la manutention et l’emballage en aval ; le débit de pièces crues est une mesure différente.
Comment obtenir un prix précis auprès de Wanttone ?
Transmettez des échantillons ou recettes, les dimensions, le débit souhaité, les interfaces existantes, les utilités et le pays de destination. Vous pouvez ensuite demander une proposition détaillée, avec les outillages, la mise en service, les exclusions et des critères de réception mesurables.

Wanttone Engineering Team
Les équipes d’ingénierie et de projet de Wanttone préparent des conseils pratiques sur les machines à biscuits, la planification des lignes de production et les exigences d’usine.