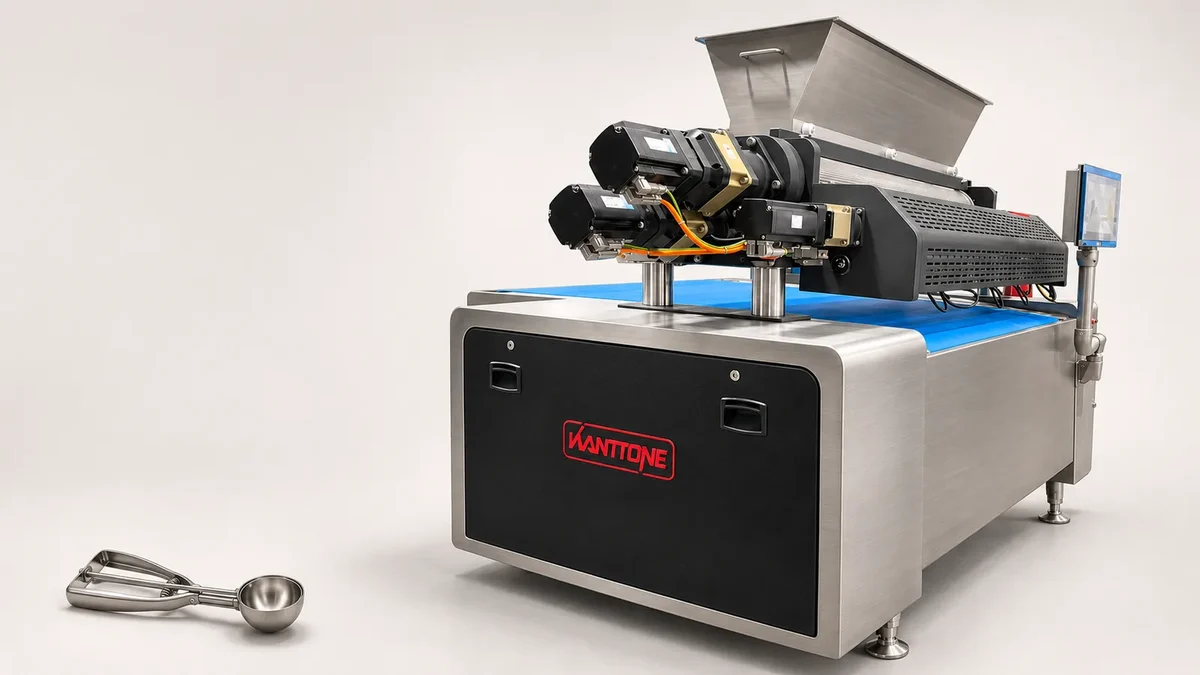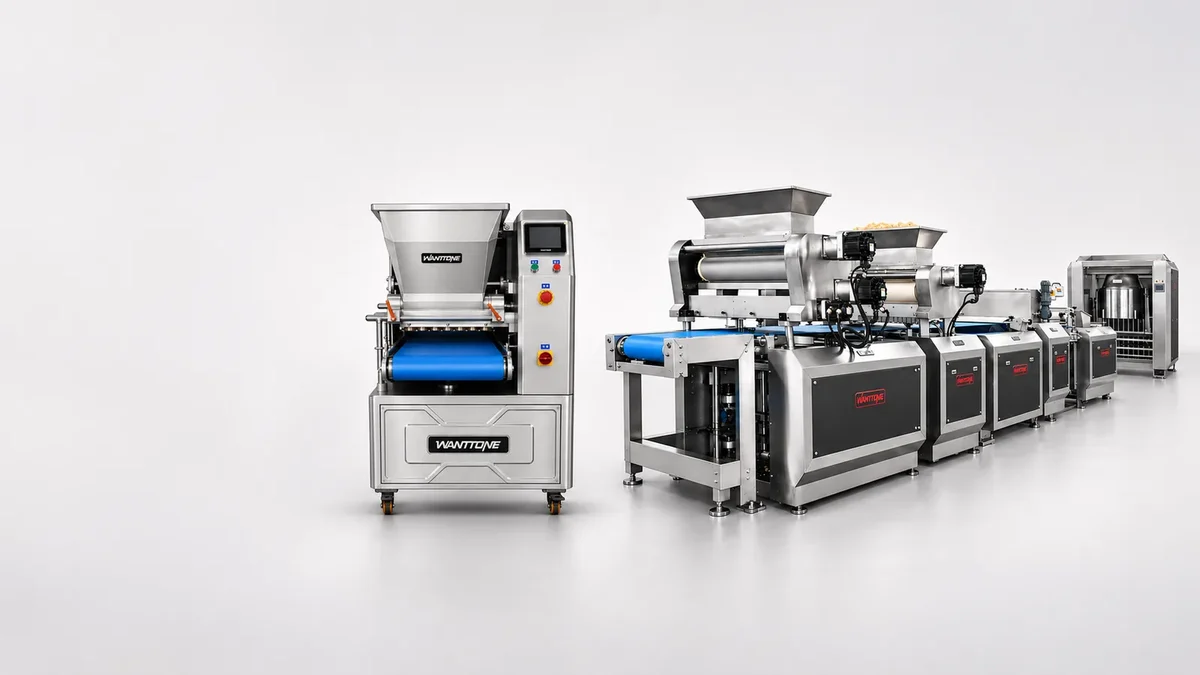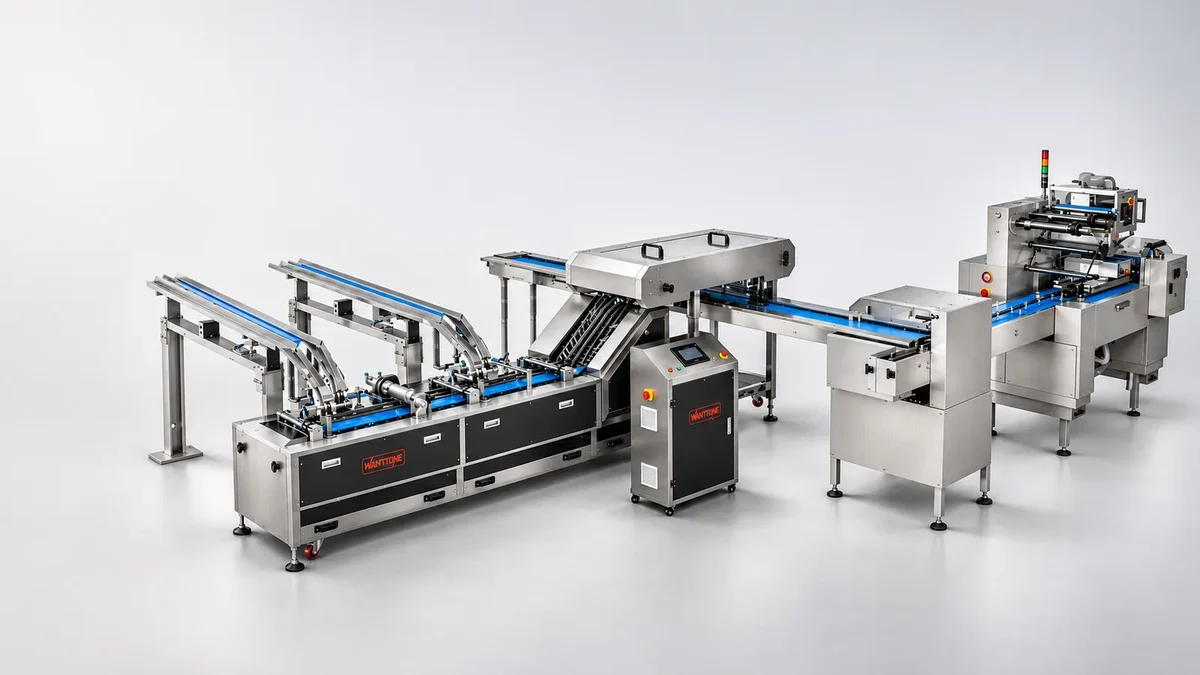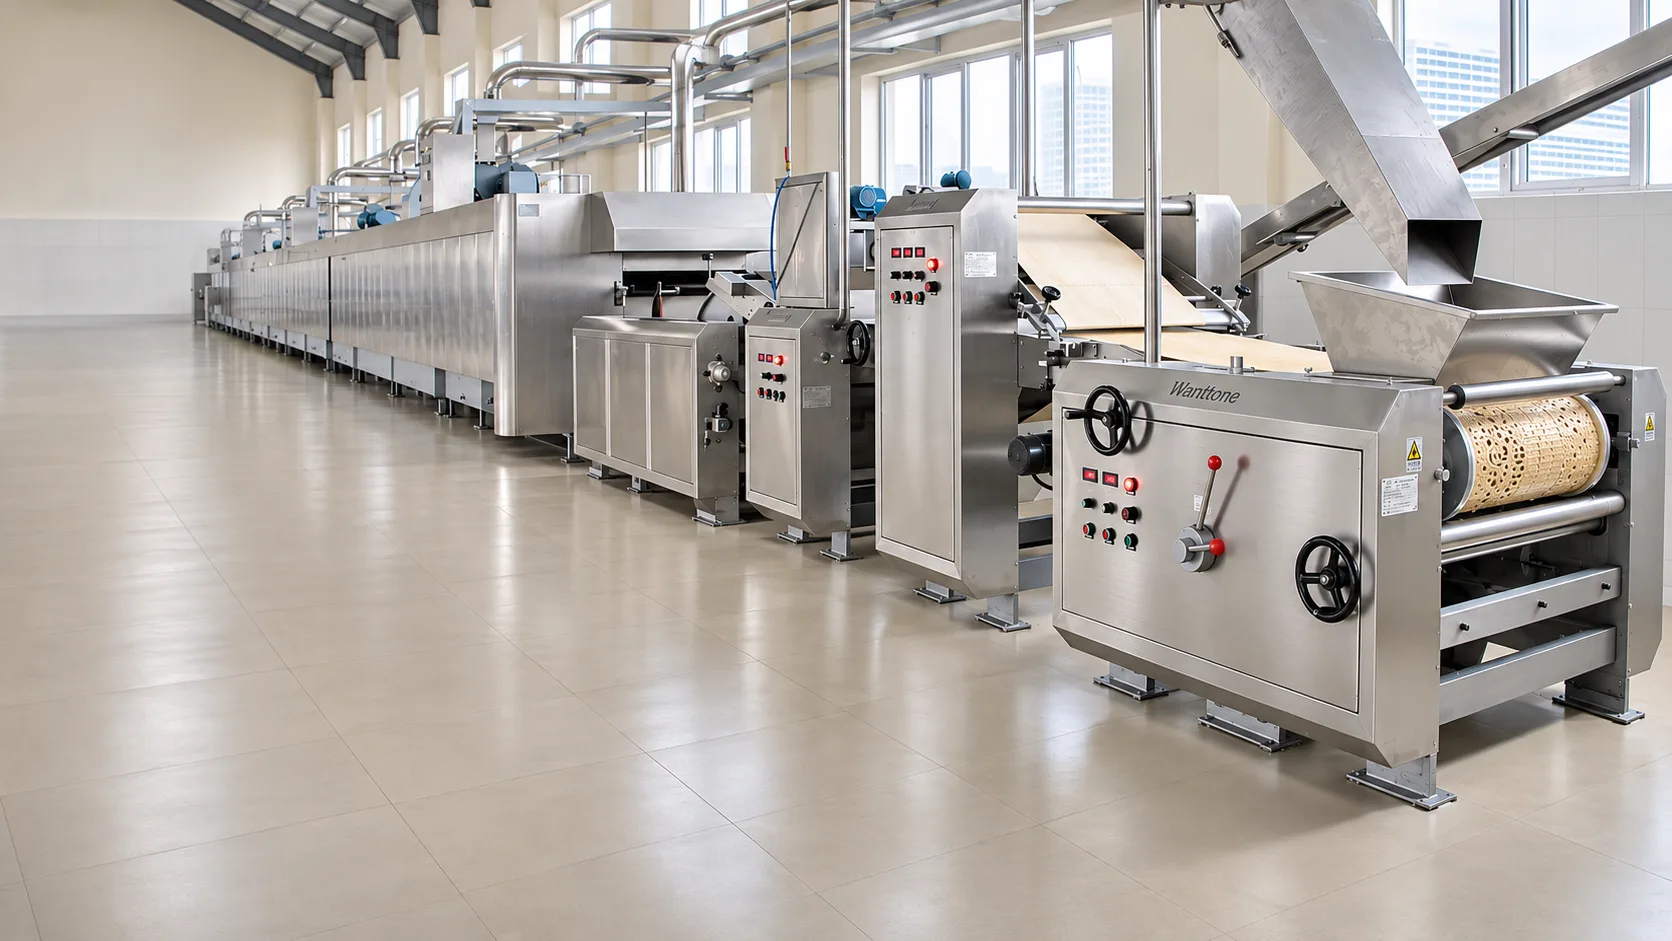
Una máquina industrial para hacer galletas recibe masa preparada, la dosifica y le da forma en piezas repetibles. Según la receta, puede laminar y cortar la masa o introducirla en cavidades grabadas y extraer las piezas formadas.
El resultado final depende también del horneado, el enfriamiento y la manipulación posterior. Una formadora por sí sola no convierte la harina en galletas envasadas: para ello hacen falta mezclado, horno y los demás equipos previstos en la línea.
Respuesta rápida
Para entender el funcionamiento conviene seguir cinco variables físicas: estado de la masa, caudal de alimentación, geometría de formado, velocidad de las cintas y liberación de las piezas. Los accionamientos y el autómata programable o PLC coordinan los movimientos, pero no sustituyen una receta estable ni un horno ajustado al producto.
En una ruta habitual para galletas de masa dura, la masa se lamina y calibra antes del corte rotativo. Para determinadas masas quebradizas se utiliza un rodillo moldeador. Una línea combinada para galletas de masa blanda y de masa dura ilustra cómo pueden integrarse ambas rutas en un proceso más amplio.
¿Qué le ocurre a la masa dentro de una máquina para hacer galletas?
La masa preparada entra en una tolva o mediante un alimentador automático. Su consistencia determina cómo responde a la compresión, al laminado o a la extracción de un molde. La temperatura, el estado de la grasa, el reposo y la cantidad de agua pueden cambiar el resultado aunque nadie haya modificado los ajustes. Ante una incidencia, conviene revisar primero el registro de la masa entrante, en lugar de cambiar controles al azar.
En el laminado, unos rodillos de alimentación crean una lámina continua. Varios pares de rodillos de calibrado reducen el espesor progresivamente, sin forzar toda la reducción en una sola abertura. Las transferencias deben mantener la lámina estable y sin tensión excesiva. Después, el cortador actúa sobre una superficie de apoyo para definir el contorno, los detalles y, cuando corresponda, las perforaciones de la galleta.
En el moldeo rotativo, la masa llena las cavidades grabadas en un rodillo. La máquina controla el llenado y la extracción para depositar las piezas sobre una cinta. Un llenado incompleto puede producir piezas ligeras o dañadas; una mala liberación puede dejar masa en el grabado y deformar la siguiente pieza. La receta y los ajustes de extracción deben funcionar conjuntamente.
Registre el lote de masa junto con los ajustes de los rodillos y conserve muestras terminadas. Así será más fácil distinguir un cambio de receta del desgaste mecánico. Los equipos de mezclado y alimentación preparan la etapa anterior: la formadora necesita recibir un material reproducible, no compensar indefinidamente una preparación irregular.

Moldeadora rotativa frente a cortadora rotativa: ¿en qué se diferencian sus mecanismos?
La cortadora separa piezas de una lámina continua; la moldeadora crea cada pieza dentro de una cavidad. Pueden compartir equipos posteriores en una línea combinada, pero requieren preparaciones de masa y tratamientos de los restos diferentes.
| Aspecto | Cortadora rotativa | Moldeadora rotativa |
|---|---|---|
| Material de entrada | Lámina de masa calibrada | Masa quebradiza adecuada |
| Generación de la forma | Un rodillo de corte actúa sobre la lámina | La masa llena cavidades grabadas |
| Material restante | Retal circundante para retorno controlado | Restos de alimentación y liberación |
| Comprobaciones principales | Registro, espesor y tensión | Llenado de cavidades, extracción y peso |
| Evidencia en la prueba | Bordes cortados y contracción tras el horneado | Detalle del dibujo y liberación limpia |
Si una galleta cortada cambia de tamaño al hornearse, examine la tensión de la lámina y la receta, además del cortador. Si una pieza moldeada se rasga antes del horno, revise el estado de la masa y la extracción. Un mismo síntoma, como un peso irregular, puede tener causas distintas en cada ruta.
Compare la cortadora rotativa y la moldeadora rotativa con su propia masa. Una demostración con una receta sencilla no demuestra cómo se comportará durante todo un turno un producto delicado, muy decorado o con abundantes inclusiones.
¿Cómo coordinan la máquina los motores, los sensores y el PLC?
Los accionamientos establecen la relación de velocidad entre alimentación, rodillos, corte y transporte. Los controles electrónicos pueden recuperar parámetros guardados, pero el número de receta solo tiene sentido si también se controla la configuración física: molde correcto, estado de la cinta, geometría de transferencia y masa entrante compatibles con el programa.
Un sensor puede indicar posición, velocidad u otra variable especificada; no determina por sí solo todos los atributos de calidad. Pregunte qué se mide realmente, qué alarmas detienen el equipo y qué ajustes requieren una decisión del operario. «Controlado por PLC» no significa necesariamente que el peso o la humedad final se regulen automáticamente en lazo cerrado.
Durante una prueba, siga la cadena de señales: observe qué ocurre cuando un equipo posterior solicita una parada, cómo responde la alimentación y qué se hace con el producto que ya está en el horno. La formadora puede detenerse mucho antes de que se enfríe el proceso térmico, por lo que debe acordarse un procedimiento.
Solicite instrucciones para el personal sobre arranque normal, parada controlada, recuperación de atascos y reinicio. Deben indicar el estado de la máquina, las comprobaciones y el destino del material afectado. Las instrucciones de mantenimiento deben tratar por separado el aislamiento y el acceso seguros: una orden de parada en la pantalla no sustituye el procedimiento de seguridad de la fábrica.
En la entrega, relacione cada ajuste con un resultado observable. Por ejemplo, el equipo debe saber qué parámetro cambia el momento de formación de las porciones y cuál afecta a la separación durante la transferencia. Así se reducen los cambios por ensayo y error en el funcionamiento diario de la línea completa de galletas.
¿Por qué el horneado y el enfriamiento cambian el resultado del formado?
La formadora produce una pieza cruda, no la galleta definitiva. El horno modifica humedad, dimensiones, color y textura. Una pieza bien formada puede fallar si el perfil térmico, la carga o el tiempo de permanencia no corresponden a la receta; también puede ocurrir que un defecto de formado se acentúe al expandirse y secarse.
La velocidad de la cinta conecta ambas etapas. En un horno hipotético con 40 m de longitud efectiva y 8 minutos de permanencia, la velocidad sería 40 ÷ 8 = 5 m/min. Es una explicación aritmética, no una pauta recomendada de horneado ni una especificación de un modelo de Wanttone. El programa adecuado debe establecerse mediante pruebas con el producto.
El enfriamiento influye en si la galleta soporta las transferencias y el envasado. Registre su estado a la salida del horno, después del enfriamiento y a la entrada de la envasadora. Si las roturas aparecen solo tras una transferencia concreta, cambiar la presión de formado puede ser irrelevante. Revise alturas de caída, alineación, diferencias de velocidad entre cintas y formación de pilas.
Examine los hornos de túnel y de cocción junto con la propuesta de formado. Solicite por separado la carga eléctrica, la potencia térmica necesaria y los requisitos de extracción. La potencia de un pequeño motor de la formadora no representa la demanda térmica de toda la línea.

¿Cómo puede calcularse la producción real de la máquina?
Cuente piezas aceptables, no solo ciclos. Una estimación de formado multiplica las piezas por fila por las filas por minuto y por el peso de cada pieza. Con 12 piezas por fila, 50 filas/min y 10 g por pieza cruda, se obtienen 600 piezas/min y 360 kg/h de masa formada. La pérdida durante el horneado impide considerar automáticamente esa cifra como kilos de galleta terminada.
| Filas/min | Piezas/min con 12 por fila | kg/h en crudo con 10 g por pieza |
|---|---|---|
| 40 | 480 | 288 |
| 50 | 600 | 360 |
| 60 | 720 | 432 |
Estas cifras son ilustrativas, no una garantía de capacidad. Para trasladarlas a un turno hay que definir el punto de medición y las pérdidas. Por ejemplo, con una capacidad hipotética de 500 kg/h de producto terminado, un turno de 8 horas, una utilización del 75 % y un rendimiento vendible del 98 %:
500 × 8 × 0,75 × 0,98 = 2940 kg vendibles por turno.
La utilización y el rendimiento son hipótesis de planificación; para evaluar una inversión deben sustituirse por datos medidos en fábrica.
El envasado exige otra conversión. Un flujo de 500 kg/h equivale aproximadamente a 83,3 envases/min de 100 g o 41,7 envases/min de 200 g. El tonelaje es el mismo, pero el formato pequeño exige el doble de ciclos de envasado. La prueba debe incluir el número real de piezas por pila, su orientación y la película de envasado.
La hoja de aceptación debe especificar si la producción se mide antes del horno, después del enfriamiento o en envases aceptados, y cómo se contabilizan rechazos, paradas y muestras. Así se evita confundir el caudal de formado con el producto listo para almacén.
Para mantener la capacidad y diagnosticar desviaciones:
- Registre la producción por etapas. En la formadora, anote lote de masa, identificación del utillaje, alimentación y velocidad; en el horno, programa y carga; tras el enfriamiento, conserve una muestra con peso y dimensiones. Compruebe que aumentar la velocidad no oculte más roturas.
- Compare el desgaste con la referencia aprobada. Cintas, rascadores, elementos de corte y utillaje grabado se deterioran. Pregunte por los puntos de inspección y la identificación de recambios. Distinga consumibles habituales de conjuntos principales y solicite una lista ilustrada de piezas, útil para comunicarse entre idiomas y zonas horarias.
- Forme al equipo que operará la máquina. Repita el arranque con ese personal y pídale que explique las comprobaciones y realice cambios normales bajo supervisión. Debe reconocer cuándo la masa o la máquina se apartan de las condiciones aprobadas y saber qué datos recoger antes de pedir asistencia.
- Controle las versiones de receta. Limite cambios no autorizados, mantenga disponible la versión aprobada y registre el motivo de cada ajuste. Los parámetros no documentados entre turnos pueden provocar resultados inconsistentes incluso con una buena máquina.
Wanttone indica para su sistema combinado opciones de ancho de trabajo de 600, 800, 1000, 1200, 1500 y 1800 mm. Son opciones de configuración, no una producción fija por ancho. Solicite una demostración de la disposición de piezas elegida con su producto.
¿Qué pruebas de funcionamiento importan en distintos mercados de destino?
Los siguientes escenarios convierten el mecanismo en preguntas de compra concretas. Son contextos de planificación, no afirmaciones sobre oficinas de Wanttone en el extranjero ni garantías de cobertura de servicio.
Estados Unidos
Una fábrica que suministre a comercios de California o Texas debe definir el producto envasado al utilizar el término «biscuit», ya que puede referirse a productos distintos. Documente el tamaño de las inclusiones, el peso de la porción y el envase previsto. Reading Bakery Systems, en Pensilvania, es una referencia para comparar tecnologías de laminado y moldeo rotativo. Someta las propuestas estadounidenses y chinas a la misma prueba física, sin confiar únicamente en el nombre de la máquina.
Reino Unido
Para fabricantes que suministren a comercios de Londres o distribuidores de Midlands, conviene aportar muestras de referencia de galletas de mantequilla, galletas tipo María o crackers, según el producto. La sede de Coperion en Peterborough y la tecnología Baker Perkins ofrecen una referencia para sistemas de laminado y corte. Priorice dimensiones repetibles después del horneado y ajuste al envase: una pequeña variación de forma puede afectar al recuento y al envasado aunque la formadora siga funcionando.
Arabia Saudí
Para un proyecto destinado a Riad, Yeda o Damán, defina el entorno de trabajo, el combustible disponible para el horno y las condiciones de envasado. Observe si el enfriamiento conserva la integridad del producto antes del sellado. Pida formación basada en la secuencia real de arranque y recuperación, y compare los elementos de asistencia que recibirá el equipo de destino, incluidos manuales comprensibles y piezas de desgaste identificadas.
Nigeria
En una fábrica prevista para Lagos o el estado de Ogun, relacione la producción de piezas con el programa de envases pequeños: una formadora estable no resuelve una envasadora con capacidad insuficiente. Revise la disponibilidad de suministros y el método de reinicio tras una interrupción. La referencia de Wanttone para Nigeria de 500 kg/h es una configuración y un objetivo de planificación, no una prueba verificada independientemente de una instalación terminada.
China
Para comprar maquinaria en China, Wanttone, en Yangjiang, Guangdong, combina ingeniería de maquinaria con producción de galletas. Sus antecedentes en maquinaria se remontan a 1981. Solicite una demostración de llenado, corte o liberación con su masa y conserve ajustes y muestras. Decida según la adecuación documentada al proceso, el alcance de fabricación y las obligaciones de aceptación, no por el país de origen.
¿Qué precio tiene una máquina frente a una línea completa?
El alcance determina qué significa el precio. Guangdong Shunde Huaji Machinery Industrial Co., Ltd., también identificada como SINOBAKE, publicó las siguientes referencias para líneas industriales, no para una sola moldeadora ni como presupuestos de Wanttone. Son precios anunciados, no medias de mercado ni presupuestos de fábrica instalada.
| Alcance anunciado | Precio de referencia en USD | Interpretación |
|---|---|---|
| Línea combinada HJ1000 de 1000 kg/h | 400000–700000 USD por conjunto, FOB | Pedido mínimo: un conjunto. Compare módulos y producto. |
| Línea combinada de 1500 kg/h | 500000–1200000 USD por conjunto | Capacidad y configuración distintas; confirme el término comercial. |
Las observaciones del catálogo se comprobaron el 20 de noviembre de 2026. Para la línea de 1500 kg/h, el importe figuraba en un catálogo del vendedor; la ficha directa identificaba el equipo y el proveedor, pero el extracto consultado no mostraba entonces el precio. Una referencia anterior indicaba FOB, pero ese término debe confirmarse directamente. En ambos casos, la configuración completa y el resultado con cada producto requieren confirmación.
No divida el precio de una línea por el número de máquinas para estimar el de una formadora: cada módulo tiene necesidades diferentes de ingeniería, materiales y control. Para sustituir una máquina, solicite un precio separado y compruebe su conexión con el horno y las cintas existentes.
Estos importes sirven para una evaluación preliminar, no son ofertas definitivas. Presupueste por separado transporte, gastos de importación, instalación, obra civil y suministros de la fábrica de destino. Una propuesta desglosada debe delimitar equipos, utillaje, documentación, puesta en marcha, exclusiones y prueba de aceptación.
¿Cómo conecta Wanttone la ingeniería de máquinas con el funcionamiento de fábrica?
Según su perfil de empresa, Wanttone desarrolla maquinaria para galletas y fabrica galletas comercialmente en Yangjiang. Sitúa sus antecedentes de maquinaria en 1981 y el inicio de su propia fábrica de galletas en 1993. Ese recorrido aporta contexto para tratar el comportamiento de la masa, las rutinas de operación y la relación entre formado y horneado.
Con el producto presente, pida que se explique cómo entra la masa, cómo se establece el peso, cómo se libera la pieza y cómo llega al horno. Registre el utillaje y las interfaces propuestos; revise también el enfoque de control de calidad y la documentación que acompañará al equipo.
Para una adaptación de maquinaria existente, facilite alturas de transferencia medidas, anchos de trabajo, rangos de velocidad y datos de control de los equipos que se conservan. Para una fábrica nueva, la información sobre puesta en marcha de una fábrica de galletas ayuda a definir el alcance del proceso. El objetivo es cerrar una especificación acordada y una prueba reproducible, no solo recibir una lista de características.
Preguntas frecuentes: ¿qué más conviene preguntar sobre las máquinas para hacer galletas?
¿La máquina industrial también hornea las galletas?
Una formadora normalmente realiza el conformado. Una línea completa incorpora el horno y los equipos posteriores especificados. Compruebe los límites de la oferta: no dé por hecho que toda máquina anunciada incluye horneado.
¿Por qué los mismos ajustes pueden producir galletas diferentes?
Pueden variar la temperatura y consistencia de la masa, el reposo, la alimentación o el desgaste. Compare el lote entrante y la configuración física con los de la prueba aprobada antes de cambiar varios ajustes a la vez.
¿Una sola máquina puede hacer todas las galletas duras y blandas?
No existe un mecanismo universal para todas las recetas. Una línea combinada puede incluir rutas separadas de corte y moldeo, pero debe confirmarse la compatibilidad de cada producto con el mezclado, formado, horneado y manipulación.
¿Cómo debe medirse la capacidad en la aceptación?
Defina producto, peso, duración de la prueba y punto de medición. Los kilos vendibles envasados requieren incluir manipulación y envasado; el caudal de piezas crudas es una medida distinta.
¿Cómo obtener un precio exacto de Wanttone?
Prepare muestras o recetas, dimensiones, producción requerida, interfaces con equipos existentes, suministros disponibles y país de destino. Puede solicitar una propuesta para la máquina con utillaje, puesta en marcha, exclusiones y criterios de aceptación medibles.

Wanttone Engineering Team
Los equipos de ingeniería y proyectos de Wanttone preparan orientación práctica sobre maquinaria para galletas, planificación de líneas de producción y requisitos de fábrica.