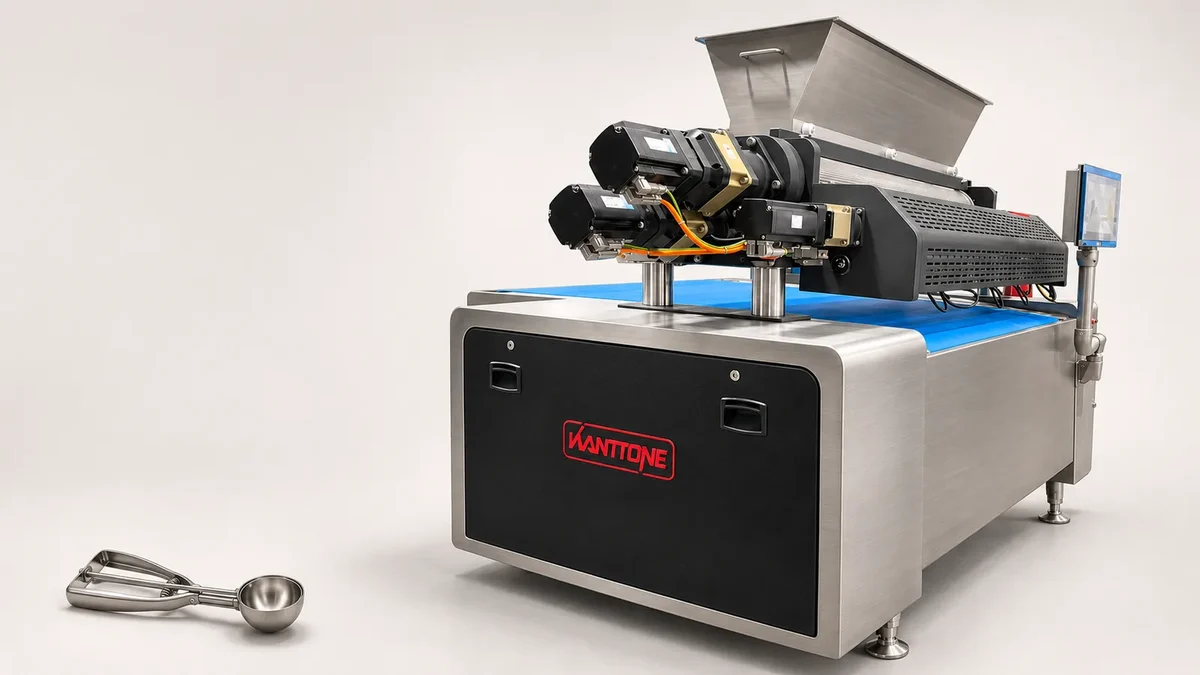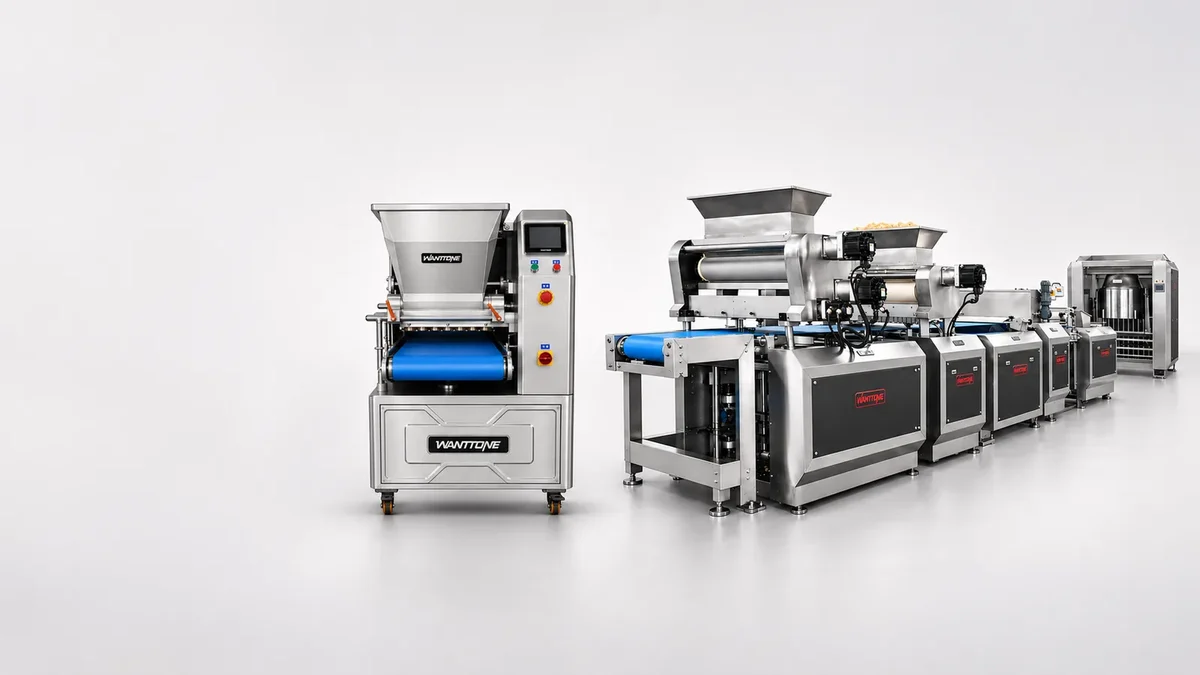
Uma máquina industrial de fazer biscoitos recebe a massa preparada, forma peças padronizadas e as transfere para as etapas seguintes. Em uma rota, a massa é laminada e cortada; em outra, preenche cavidades de um rolo moldador e é extraída sobre uma esteira.
A máquina formadora não transforma farinha diretamente em biscoitos embalados: para isso, são necessários mistura, forno, resfriamento e os demais equipamentos previstos no projeto.
Resposta rápida
Para entender o funcionamento, acompanhe cinco variáveis: condição da massa, alimentação, geometria de formação, velocidade das esteiras e desprendimento das peças. O controlador lógico programável, ou CLP, coordena movimentos, mas não substitui uma receita estável nem um forno ajustado ao produto.
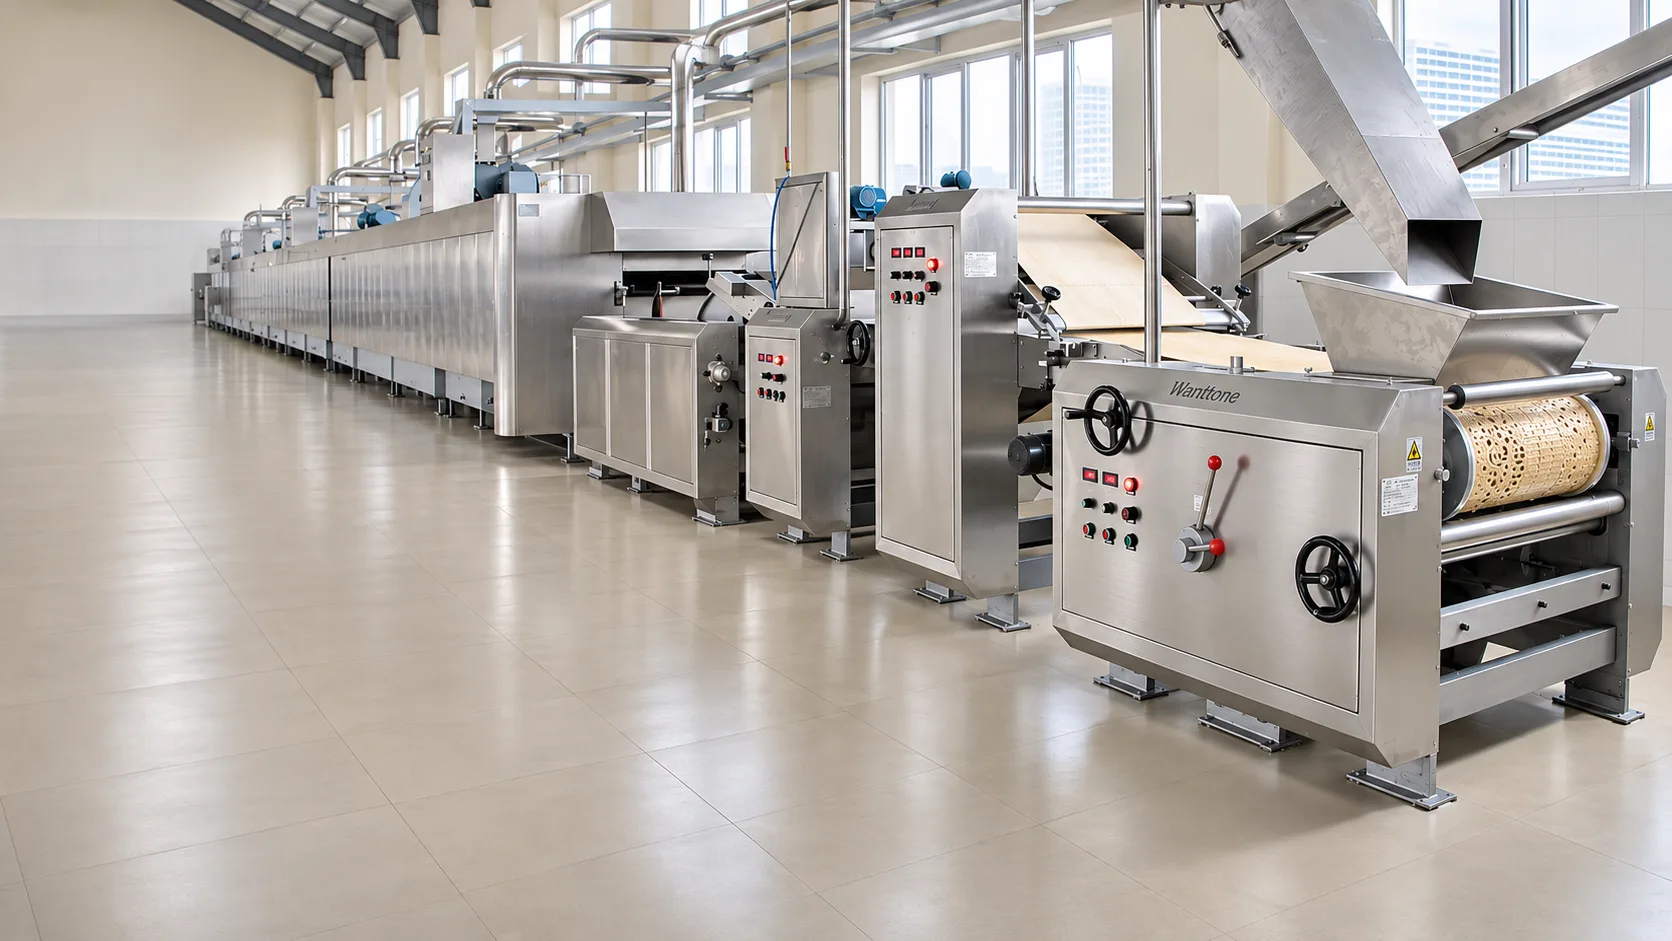
Uma linha para biscoitos de massas macias e duras ilustra como as duas rotas de formação podem se conectar às demais etapas do processo.
O que acontece com a massa dentro de uma máquina de fazer biscoitos?
A massa preparada entra por uma tremonha ou alimentador automático. Sua consistência determina como ela se comporta ao ser comprimida, laminada ou retirada de um molde. Temperatura, condição da gordura, tempo de descanso e adição de água podem mudar o resultado mesmo sem alteração no painel. Por isso, uma investigação deve começar pelo registro da massa recebida, e não por ajustes aleatórios.
Na rota de laminação, rolos de alimentação formam uma lâmina contínua. Rolos calibradores reduzem a espessura progressivamente, em vez de impor toda a redução em uma única passagem estreita. As transferências devem preservar uma lâmina estável, sem tensão excessiva. O cortador atua sobre uma superfície de apoio para definir o contorno, os detalhes e, quando aplicável, as perfurações da peça.
Na moldagem rotativa, a massa preenche cavidades gravadas no rolo. O controle de preenchimento e extração permite que as peças sejam depositadas na esteira. Cavidades incompletas podem gerar biscoitos leves ou danificados; uma extração ruim pode deixar resíduos no desenho e deformar a peça seguinte.
Registre o lote da massa, as regulagens dos rolos e um conjunto de amostras para distinguir mudanças de receita de desgaste mecânico. Os equipamentos de mistura e alimentação atuam antes da formadora, que deve receber material reproduzível em vez de compensar indefinidamente uma preparação inconsistente.

Moldadora rotativa ou cortadora rotativa: como os mecanismos diferem?
A cortadora separa peças de uma lâmina contínua; a moldadora cria cada peça dentro de uma cavidade gravada. As duas podem compartilhar equipamentos posteriores em uma linha combinada, mas exigem preparações de massa e tratamentos de resíduos diferentes.
| Aspecto | Cortadora rotativa | Moldadora rotativa |
|---|---|---|
| Material de entrada | Lâmina de massa calibrada | Massa quebradiça adequada à moldagem |
| Formação | Rolo de corte atua sobre a lâmina | Massa preenche cavidades gravadas |
| Material remanescente | Retalho ao redor das peças, para retorno controlado | Resíduos de alimentação e extração |
| Verificações principais | Registro do corte, espessura e tensão | Preenchimento, extração e peso |
| Evidência no teste | Bordas cortadas e retração após o forneamento | Detalhes do desenho e desprendimento limpo |
Se um biscoito cortado muda de tamanho no forno, investigue a tensão da lâmina e a receita, além da cortadora. Se uma peça moldada rasga antes do forno, examine a extração. Um mesmo sintoma, como variação de peso, pode ter causas distintas em cada rota.
Compare a cortadora rotativa e a moldadora rotativa com a massa real. Uma demonstração com receita fácil não comprova o comportamento, ao longo do turno, de um produto delicado, muito decorado ou com inclusões.
Como motores, sensores e o CLP coordenam a máquina?
Os acionamentos estabelecem a relação de velocidades entre alimentação, rolos, corte e transporte. O controle eletrônico pode recuperar parâmetros salvos, mas o número da receita só tem significado se a configuração física também estiver correta: molde, condição da esteira, geometria de transferência e massa recebida devem corresponder ao programa.
Um sensor pode indicar posição, velocidade ou outra variável especificada; ele não determina automaticamente todos os atributos de qualidade. Pergunte quais medições estão instaladas, quais alarmes param a máquina e quais regulagens dependem do operador. Controle por CLP não significa, por si só, controle automático em malha fechada do peso ou da umidade do biscoito pronto.
Durante o teste, acompanhe o caminho do sinal quando um equipamento posterior solicita parada: observe a resposta da alimentação e o tratamento das peças que já estão no forno. A formadora pode parar muito antes de o processo térmico esfriar, portanto é preciso combinar um procedimento para essa situação.
Solicite instruções para partida normal, parada controlada, recuperação de enroscos e reinício, com o estado da máquina, as verificações e o destino do material afetado. As instruções de manutenção devem tratar separadamente de isolamento e acesso seguro: o comando de parada na tela não substitui o procedimento de segurança da fábrica.
Na entrega, associe cada parâmetro a um resultado observável. A equipe deve saber, por exemplo, qual ajuste altera o momento de formação das porções e qual afeta o espaçamento na transferência. Isso reduz tentativas aleatórias na operação diária da linha completa de biscoitos.
Por que o forneamento e o resfriamento alteram o resultado da formação?
A formadora produz uma peça crua, não o biscoito final. O forno modifica umidade, dimensões, cor e textura. Uma peça bem formada pode falhar se perfil térmico, carregamento ou tempo de permanência não combinarem com a receita; também é possível que um defeito de formação fique mais evidente após expansão e secagem.
A velocidade da esteira liga as etapas. Em um forno hipotético com 40 m de comprimento efetivo e 8 minutos de permanência, a velocidade seria 40 ÷ 8 = 5 m/min. É apenas uma ilustração matemática, não uma programação recomendada nem a especificação de um modelo Wanttone. O regime adequado deve ser definido em testes com o produto.
O resfriamento influencia a resistência do biscoito nas transferências e na embalagem. Registre sua condição na saída do forno, após o resfriamento e na entrada da embaladora. Se a quebra começar em uma transferência específica, mudar a pressão de formação pode não resolver: verifique alturas de queda, alinhamento, diferenças de velocidade e formação das pilhas.
Avalie os fornos de túnel e de forneamento junto com a proposta de formação. Peça separadamente carga elétrica, demanda térmica e requisitos de exaustão. A potência de um pequeno motor da formadora não representa a demanda de calor da linha inteira.

Como calcular a produção real da máquina?
Conte peças aceitáveis, não apenas ciclos. Uma estimativa de massa crua é: peças por fileira × fileiras por minuto × peso cru por peça × 60, convertendo gramas em quilogramas.
Com 12 peças por fileira, 50 fileiras por minuto e 10 g por peça crua, o resultado é 360 kg/h de peças de massa crua. A perda no forneamento impede tratar esse número automaticamente como quilogramas de biscoito pronto.
| Fileiras/min | Peças/min com 12 por fileira | kg/h de massa crua a 10 g por peça |
|---|---|---|
| 40 | 480 | 288 |
| 50 | 600 | 360 |
| 60 | 720 | 432 |
Para conciliar capacidade com produção por turno, suponha uma capacidade de produto pronto de 500 kg/h, turno de 8 horas, utilização de 75% e rendimento vendável de 98%: 500 × 8 × 0,75 × 0,98 = 2940 kg vendáveis por turno. Utilização e rendimento são premissas ilustrativas; no investimento, substitua-as por dados medidos na fábrica.
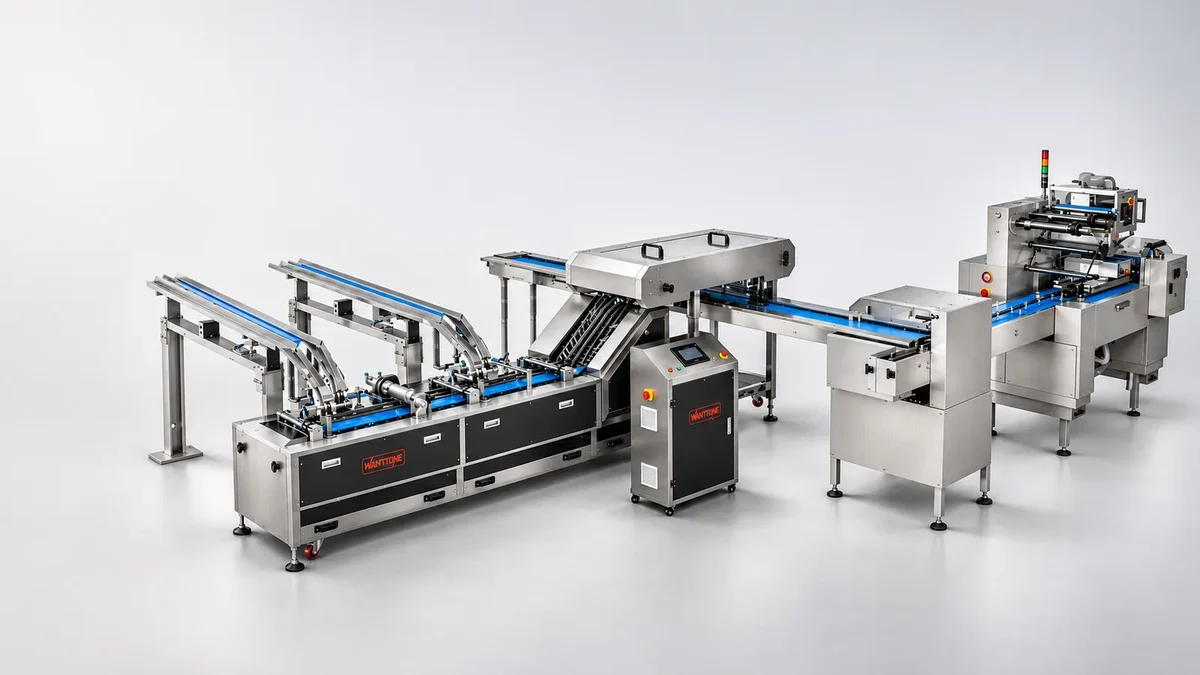
A embalagem exige outra conversão. Um fluxo de 500 kg/h corresponde a aproximadamente 83,3 pacotes/min de 100 g ou 41,7 pacotes/min de 200 g. A mesma massa por hora pode exigir o dobro de ciclos da embaladora. Inclua no teste a quantidade real por pilha, a orientação das peças e o filme.
A ficha de aceitação deve indicar se a produção é medida antes do forno, após o resfriamento ou em pacotes aceitos. Combine como serão contabilizadas rejeições, paradas e amostragens. Assim, evita-se comparar a vazão de formação informada pelo fornecedor com o produto pronto para estoque esperado pelo comprador.
Mantenha um registro por etapa: na formadora, anote lote, identificação do ferramental, alimentação e velocidade; no forno, programa e carregamento; após o resfriamento, retenha amostras com peso e dimensões. Essa sequência ajuda a detectar quando o ganho de velocidade esconde mais peças quebradas.
Compare o desgaste com a condição aprovada. Esteiras, raspadores, elementos de corte e ferramentas gravadas se desgastam: peça pontos de inspeção, identificação das peças de reposição e uma lista ilustrada. Os documentos de compra devem distinguir consumíveis rotineiros de conjuntos maiores, inclusive para facilitar a comunicação entre equipes em idiomas e fusos diferentes.
No treinamento, repita a partida com os operadores que realmente trabalharão na linha. Peça que expliquem as verificações e façam mudanças normais de regulagem sob supervisão. O objetivo é reconhecer condições fora do padrão aprovado e saber quais evidências reunir antes de solicitar suporte.
Após a entrega, controle as versões da receita: restrinja alterações não autorizadas, mantenha a versão aprovada acessível e registre o motivo de cada ajuste. Sem esse controle, turnos sucessivos podem herdar regulagens não documentadas.
A Wanttone informa opções de largura útil de 600, 800, 1000, 1200, 1500 e 1800 mm para seu sistema combinado. São opções de configuração, não capacidades fixas por largura nem desempenho verificado independentemente. Peça a demonstração do arranjo de peças escolhido com seu produto.
Quais evidências operacionais importam em diferentes mercados?
Os cenários abaixo ajudam a formular perguntas de compra; não são afirmações sobre escritórios internacionais da Wanttone nem garantia de cobertura de assistência.
Estados Unidos
Para fábricas que atendem varejistas da Califórnia ou do Texas, defina exatamente o produto embalado ao usar o termo “biscuit”. Registre tamanho das inclusões, peso da porção e embalagem pretendida. A Reading Bakery Systems, sediada na Pensilvânia, é uma referência de fabricante para tecnologias de laminação e moldagem rotativa e dispõe de centro para testes de produtos. Compare propostas americanas ou chinesas com o mesmo teste físico, pois nomes de máquinas podem se referir a categorias diferentes.
Reino Unido
Fabricantes que fornecem a varejistas de Londres ou à distribuição nas Midlands devem entregar amostras de referência de produtos como biscoitos amanteigados, biscoitos tipo Maria ou crackers. A tecnologia Baker Perkins e a unidade da Coperion em Peterborough oferecem um contexto relevante para mistura, formação de folha, corte e forneamento; há também um centro de inovação para biscoitos. Priorize dimensões reproduzíveis após o forno e encaixe na embalagem: pequenas mudanças de forma podem afetar contagem e embalagem mesmo com a formadora funcionando.
Arábia Saudita
Em projetos para Riade, Jidá ou Dammam, defina ambiente de operação, combustível disponível para o forno e condições de embalagem. Observe se o resfriamento preserva o produto até a selagem. Solicite treinamento baseado na sequência real de partida e recuperação e compare os materiais de suporte entregues à equipe de destino, incluindo manuais compreensíveis e peças de desgaste identificadas.
Nigéria
No planejamento de fábricas em Lagos ou no estado de Ogun, relacione a produção de peças ao programa de embalagens pequenas. Uma formadora estável não resolve uma embaladora subdimensionada. Avalie disponibilidade de utilidades e método de reinício após interrupção. A referência da Wanttone associada à Nigéria e a 500 kg/h é uma configuração com meta de planejamento, não uma comprovação independente de instalação concluída.
China
Para compras na China, a Wanttone está em Yangjiang, Guangdong. Suas atividades com máquinas remontam a 1981, e sua produção de biscoitos acrescenta contexto operacional. Peça uma demonstração de preenchimento, corte ou extração com sua massa e retenha regulagens e amostras. A escolha deve se apoiar em compatibilidade comprovada do processo, escopo de fabricação e obrigações de aceitação, não apenas no país de origem.
Qual é a faixa de preço de uma máquina em comparação com uma linha completa?
O escopo determina o significado do preço. Os anúncios abaixo são referências da Guangdong Shunde Huaji Machinery Industrial Co., Ltd. / SINOBAKE, não cotações da Wanttone, médias de mercado ou preços de uma moldadora isolada. Os valores foram verificados em 20 de novembro de 2026 e podem mudar.
| Escopo anunciado | Referência em dólares americanos por conjunto | Interpretação |
|---|---|---|
| Linha combinada HJ1000, 1000 kg/h | US$ 400000–US$ 700000, FOB | Pedido mínimo de um conjunto; confira módulos e produto |
| Linha combinada de 1500 kg/h | US$ 500000–US$ 1200000 | Capacidade e configuração diferentes; confirme o termo comercial |
Para a linha de 1500 kg/h, a faixa foi observada também no catálogo do vendedor; o extrato direto do produto não apresentava o preço na verificação. A referência anterior mencionava FOB, mas esse termo deve ser confirmado no anúncio ou com o vendedor. Em ambos os casos, o resultado por produto e a configuração completa dependem da proposta.
Não divida o preço de uma linha pelo número de máquinas para estimar uma formadora: os módulos têm exigências diferentes de engenharia, materiais e controle. Para substituir uma máquina, obtenha preço separado e verifique especialmente a interface com o forno e as esteiras existentes.
Essas faixas servem para triagem, não são ofertas finais nem orçamento de fábrica instalada. Frete, encargos de importação, instalação, obras e utilidades precisam de orçamento para o destino. Peça proposta discriminada com limites de fornecimento, ferramental, documentação, comissionamento e teste de aceitação.
Como a Wanttone relaciona a engenharia da máquina com a operação da fábrica?
Segundo seu perfil institucional, a Wanttone reúne engenharia de máquinas e produção comercial de biscoitos em Yangjiang. A empresa situa o início de suas atividades com máquinas em 1981 e o de sua própria fábrica de biscoitos em 1993. Esse histórico oferece contexto para discutir comportamento da massa, rotina operacional e relação entre formação e forneamento.
Com o produto em mãos, peça que a equipe explique como a massa entra, como o peso é estabelecido, como a peça se desprende e chega ao forno. Registre ferramental e interfaces propostos; depois, examine a abordagem de controle de qualidade e os documentos que acompanharão o equipamento.
Para modernizar uma instalação, forneça alturas de transferência medidas, larguras úteis, faixas de velocidade e detalhes de controle dos equipamentos mantidos. Para uma nova fábrica, use o guia de planejamento de fábrica de biscoitos para definir os limites do processo. O resultado deve ser uma especificação acordada e um teste reproduzível, não apenas uma lista de recursos.
Perguntas frequentes: o que mais perguntar sobre máquinas de fazer biscoitos?
A máquina industrial também assa o produto?
Uma formadora normalmente executa a modelagem. Uma linha completa inclui o forno e os equipamentos posteriores especificados. Confirme os limites da proposta: nem toda máquina anunciada inclui forneamento.
Por que a mesma regulagem pode produzir biscoitos diferentes?
Temperatura, consistência, descanso e alimentação da massa, além do desgaste, podem alterar o resultado. Compare o lote recebido e a configuração física com o teste aprovado antes de mudar vários parâmetros.
Uma máquina faz todos os biscoitos de massas duras e macias?
Não existe mecanismo universal para todas as receitas. Uma linha combinada pode ter rotas separadas de corte e moldagem, mas cada produto exige confirmação de compatibilidade com mistura, formação, forno e manuseio.
Como medir a capacidade na aceitação?
Defina produto, peso, duração do teste e ponto de medição. Quilogramas vendáveis embalados exigem incluir manuseio posterior e embalagem; a vazão de peças cruas é uma medida diferente.
Como obter um preço exato da Wanttone?
Envie amostras ou receitas, dimensões, produção necessária, interfaces com máquinas existentes, utilidades e país de destino. Para avançar, solicite uma proposta por escrito com ferramental, comissionamento, exclusões e critérios de aceitação mensuráveis.

Wanttone Engineering Team
As equipes de engenharia e projetos da Wanttone preparam orientações práticas sobre máquinas para biscoitos, planejamento de linhas de produção e requisitos de fábrica.