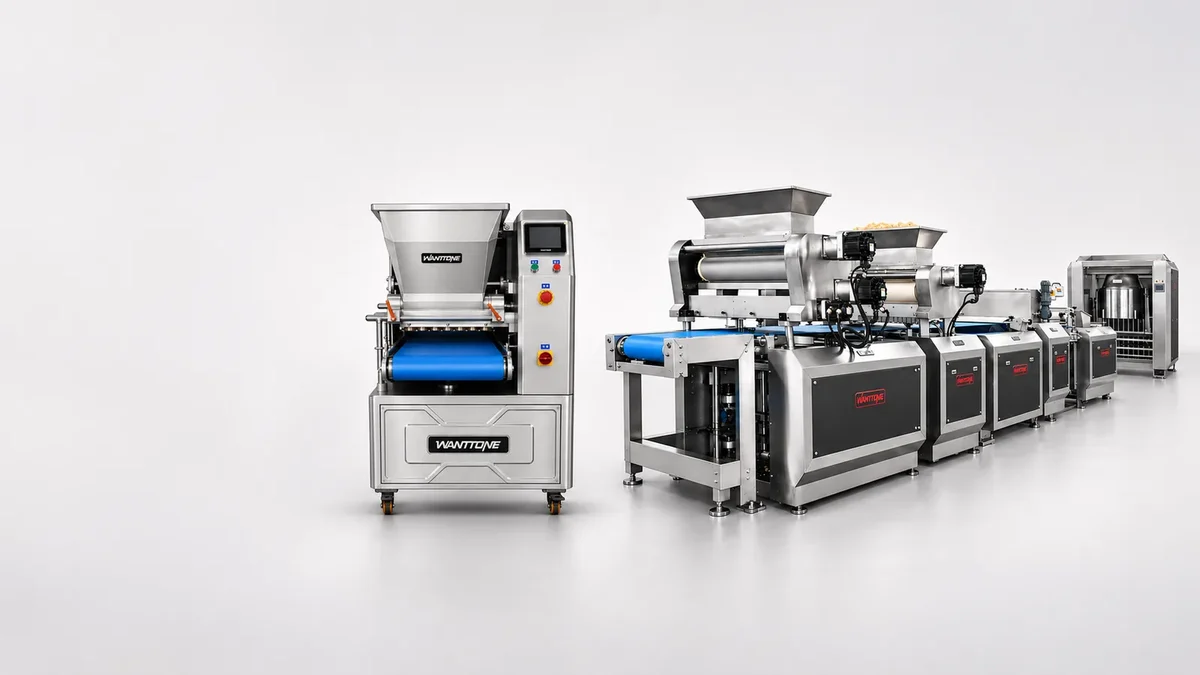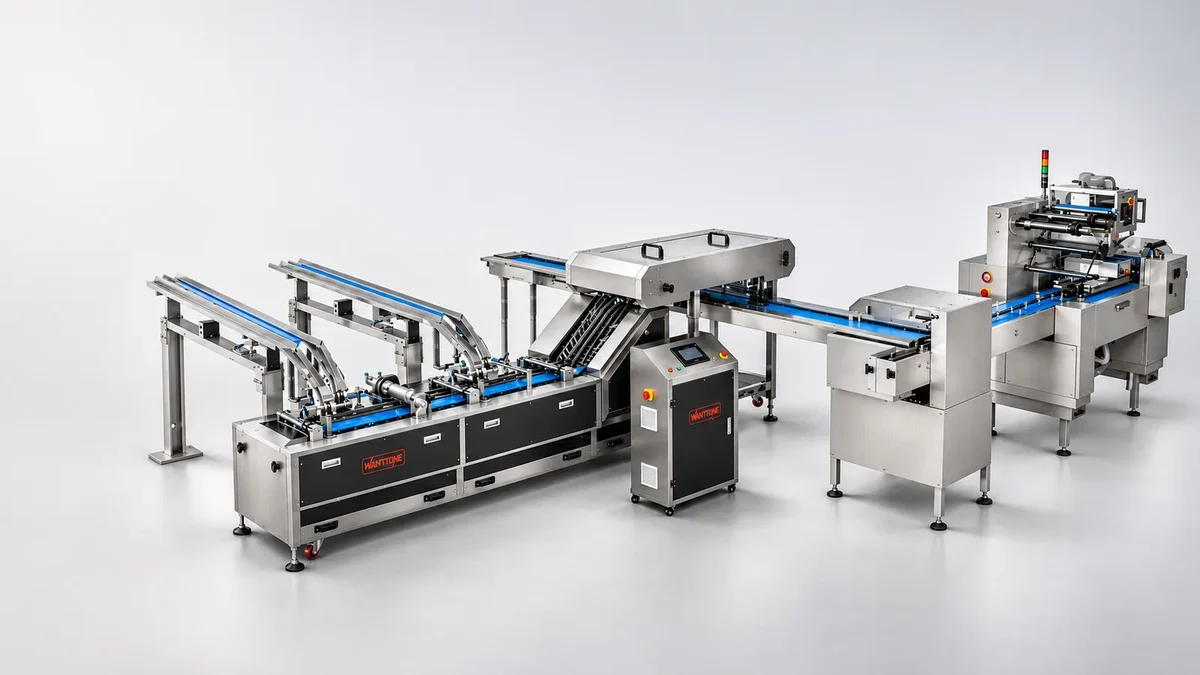
Otomatik bisküvi üretim hattı; hamur hazırlama, şekillendirme, pişirme, soğutma ve paketleme aşamalarını birbirine bağlı makineler ve kontrol sistemleriyle yürütür. Ürün bir aşamadan diğerine aktarılırken hız, sıcaklık, ürün akışı ve duruş sinyalleri koordine edilir. Otomasyon, her işlemin aynı ölçüde veya insan müdahalesi olmadan yapıldığı anlamına gelmez.
Bir hattın uygunluğu yalnızca fırının ya da paketleme makinesinin saatlik kapasitesine bağlı değildir. Üretilecek hamurun özellikleri, şekillendirme yöntemi, ürünün fırından çıkış sonrası ağırlığı, vardiya düzeni ve planlanan paket biçimi birlikte değerlendirilmelidir.
Kısa yanıt: Hamurdan pakete üretim akışı
Tipik bir otomatik hatta süreç şu sırayla ilerler; uygulanan işlemler ve ekipman, reçeteye ve ürüne göre değişebilir:
- Hamur hazırlama: Hammaddeler reçeteye göre tartılır, dozajlanır ve karıştırılır. Hamurun kıvamı ve dinlenme ihtiyacı sonraki şekillendirme aşamasını etkiler.
- Şekillendirme: Hamur, ürün ve hamur yapısına uygun yöntemle istenen kalınlık ve biçime getirilir. Yumuşak ve sert hamur için seçilecek düzenekler aynı olmak zorunda değildir.
- Pişirme: Şekillendirilen hamur parçaları fırından kontrollü bir hızla geçer. Fırın ayarları, ürünün istenen pişme özelliklerine göre belirlenir.
- Soğutma ve aktarma: Pişmiş ürün, paketlemeye uygun duruma gelene kadar taşınır ve soğutulur. Kırılmayı ve düzensiz ürün beslemesini önlemek önemlidir.
- Paketleme: Bisküviler düzenlenir, gerektiğinde gruplandırılır ve seçilen ambalaj düzenine göre paketlenir.
Örneğin hamur şekillendirme ekipmanı seçilirken yalnızca hedef şekle değil, hamurun makineye nasıl besleneceğine ve ürün değişiminde hangi parçaların ayarlanacağına da bakılmalıdır. Benzer şekilde tünel fırın ve pişirme ekipmanı değerlendirmesinde ürünün geçiş süresi ile hattın diğer bölümlerinin hızı birlikte ele alınır.
Makineler arasında nelerin uyumlu olması gerekir?
Hattın bir bütün olarak çalışması için makinelerin tek tek uygun olması yetmez; aralarındaki geçişler de tasarlanmalıdır. Satın alma aşamasında özellikle şu ilişkileri inceleyin:
- Kapasite ve hız: Her makinenin kapasitesini aynı ürün, aynı ağırlık ve aynı zaman birimi üzerinden karşılaştırın. En düşük sürdürülebilir kapasite genellikle hattın çıkışını sınırlar.
- Ürün yerleşimi: Şekillendirmeden çıkan sıra sayısı, ürün aralıkları ve taşıma yönü; fırın ve sonraki aktarma düzeniyle uyumlu olmalıdır.
- Ürün hassasiyeti: Sıcak veya kırılgan bisküvinin düşme mesafeleri, dönüş noktaları ve paketleme öncesi aktarımı değerlendirilmelidir.
- Soğutma alanı: Fırın çıkışı ile paketleme arasında yeterli taşıma ve soğutma düzeni için yer ayrılmalıdır. Gerekli düzen ürün ve koşullara göre belirlenir.
- Kontrol arayüzleri: Bir makinenin hazır, çalışıyor, arızalı veya durdurulmuş olması diğer ilgili makinelere anlaşılır biçimde iletilmelidir.
- Tesis bağlantıları: Elektrik, gerekli diğer enerji kaynakları, havalandırma ve yardımcı tesisat ihtiyaçları ekipman teklifleriyle birlikte doğrulanmalıdır.
Özellikle “kg/saat” değeri tek başına yeterli değildir. Hamur girişindeki kütle ile pişmiş ürün çıkışındaki kütle, pişirme sırasında nem ve diğer uçucu maddelerin kaybı nedeniyle farklı olabilir. Fire ve satışa uygun olmayan ürün kaybı ise ayrı bir konudur. Kapasite karşılaştırmasında her rakamın hattın hangi noktasında ölçüldüğünü belirtin.

Otomatik ve yarı otomatik hat arasındaki gerçek fark nedir?
Fark, yalnızca makine sayısında değil; malzeme aktarımının, ayarların ve duruş yönetiminin ne kadarının sistem tarafından yapıldığındadır.
| Değerlendirme | Otomatik hat | Yarı otomatik hat |
|---|---|---|
| İşlemler arası aktarım | Bağlı taşıma ve kontrol düzeni daha kapsamlı olabilir | Bazı geçişlerde elle taşıma veya besleme gerekebilir |
| Operatör görevi | Gözetim, ayar, besleme ve müdahaleye odaklanabilir | Bunlara ek olarak daha fazla elle işlem içerebilir |
| Ürün değişimi | Ayar veya reçete çağırma özellikleri projeye göre değişir | Daha fazla elle ayar gerekebilir |
| İlk yatırım kapsamı | Aktarma, kontrol ve entegrasyon bedelleri daha yüksek olabilir | Otomasyon kapsamı daha dar tutulabilir |
| Esneklik | Tasarlanan ürün aralığına ve değişim düzenine bağlıdır | Küçük partilerde bazı işlemler kolay uyarlanabilir; bu garanti değildir |
Bu karşılaştırma genel bir çerçevedir. Otomatik bir hatta da hammadde besleme, kalite kontrolü, temizlik veya ambalaj malzemesi değişimi için operatör gerekebilir. Yarı otomatik hat da bazı aşamalarda otomatik kontrole sahip olabilir.
Teklifleri karşılaştırırken “otomatik” ifadesi yerine işlem sınırını yazılı olarak isteyin: Hammaddelerin tartımından kolilerin sevk hazırlığına kadar hangi adımlar teklif kapsamında, hangileri işletmeye ait?
Hangi kontroller ve belgeler şartnamede belirtilmeli?
İyi bir şartname, yalnızca satın alınacak makineleri değil, hattın nasıl kullanılacağını ve kabul edileceğini de tarif eder. Aşağıdaki başlıklar teklif görüşmelerine başlangıç sağlayabilir.
Kontrol ve işletme ihtiyaçları
- Operatör ekranında görüntülenecek hız, sıcaklık, durum ve alarm bilgilerinin kapsamı.
- Hat hızlarının nasıl ayarlanacağı ve ilgili makinelerin hangi sinyallerle birbirine bağlanacağı.
- Elektrik kesintisi veya duruş sonrası yeniden başlatma sırası.
- Ürün ve reçete değişiminde kaydedilecek ayarlar; erişim yetkileri.
- Koruyucular, acil durdurma düzeni ve müdahale noktaları için proje gereklilikleri.
- Ambalaj malzemesi bitmesi, ürün sıkışması veya fırın arızası gibi durumlarda beklenen tepki.
Bu özelliklerin her hatta standart olarak bulunduğunu varsaymayın. İhtiyaçları yazın ve tedarikçiden kapsamı, istisnaları ve sorumluluk sınırlarını açıklamasını isteyin.
Teslim ve kabul belgeleri
Yerleşim planı, ekipman listesi, bağlantı ihtiyaçları, kullanım ve bakım talimatları, önerilen yedek parça listesi ve eğitim kapsamı teklif aşamasında konuşulmalıdır. Dokümanların dili ile güncel çizimlerin nasıl teslim edileceği de belirlenmelidir.
Kabul ölçütleri için ürün, tarif edilen çalışma koşulları, ölçüm noktası, ölçüm süresi ve kabul edilebilir sonuç önceden tanımlanmalıdır. Örneğin kapasite denemesinde hamur girişi mi, fırın çıkışı mı, yoksa satışa uygun paketlenmiş ürün mü ölçülecek? Bu ayrım yapılmazsa aynı sonuç farklı yorumlanabilir.
Duruş süresinin azalması ne kadar ek üretim sağlayabilir?
Daha az duruş, teorik olarak üretim süresini artırır; ancak kazanımın tamamı satılabilir ürüne dönüşmeyebilir. Aşağıdaki hesap yalnızca yöntemi göstermek için varsayımsaldır; herhangi bir Wanttone hattının kapasitesini temsil etmez.
Bir vardiyada şu değerleri varsayalım:
- Planlanan süre: 8 saat
- Hat çalışırken pişmiş ürün çıkış hızı: 500 kg/saat
- İlk durumda üretken süre payı: %75, yani 6 saat
- İyileştirilmiş durumda üretken süre payı: %85, yani 6,8 saat
- Her iki durumda pişmiş ürünün satışa uygun payı: %90
Hesap:
- İlk durum: 8 × 0,75 × 500 × 0,90 = 2.700 kg
- İyileştirilmiş durum: 8 × 0,85 × 500 × 0,90 = 3.060 kg
- Varsayımsal fark: vardiya başına 360 kg satışa uygun ürün
Burada %90 satışa uygunluk, pişmiş ürün çıkışının %10’unun satışa uygun olmadığı anlamına gelir. Hız pişmiş ürün üzerinden tanımlandığı için hamurdan pişmiş ürüne ağırlık değişimi ayrıca düşülmez. Duruş da zaten üretken süre payına yansıtıldığından ikinci kez çıkarılmaz.
Gerçekte hız, fire oranı veya yeniden başlatma kayıpları değişebilir. Bu nedenle yatırım kararından önce duruş nedenlerini ve sürelerini kaydedin; planlı temizlik ve ürün değişimini de hesaba hangi sınırda dahil ettiğinizi açıkça belirtin.

Paketleme veya başka bir makine durursa ne olur?
Bir makinenin durması bütün hattı hemen durdurabilir ya da tasarlanan ara birikim alanı sayesinde diğer bölümler bir süre daha çalışabilir. Sonuç; duruşun yeri, ürünün durumu, taşıma düzeni ve kontrol mantığına bağlıdır.
Örneğin paketleme makinesi durduğunda soğumuş ürün için ayrılmış bir birikim alanı varsa ürün belirli bir süre burada tutulabilir. Bu alan dolduğunda hattın ilgili bölümlerinin yavaşlaması veya durması gerekebilir. Birikim kapasitesi sınırsız değildir; ürünün kırılması, üst üste binmesi veya kalite kaybı da değerlendirilmelidir.
Fırının durması farklı bir durum yaratabilir: Fırın içindeki ürünün pişme koşulları ve güvenli müdahale sırası önem kazanır. Elektrik kesintisi, konveyör sıkışması veya ambalaj malzemesinin bitmesi için de farklı senaryolar gerekebilir.
Satın almadan önce şu soruların yazılı yanıtını isteyin:
- Hangi arıza hangi makineleri durdurur veya yavaşlatır?
- Ara birikim varsa kapasitesi hangi ürün ve koşullar için hesaplanmıştır?
- Fırın içindeki ve taşıma üzerindeki ürünle ne yapılır?
- Arıza giderildikten sonra yeniden başlatma sırası nedir?
- Temizlik, sıkışma giderme ve operatör müdahalesi nasıl yapılır?
Bu senaryolar hem ürün kaybını hem de operatörün müdahale yükünü anlamaya yardımcı olur.
Otomatik bisküvi hattı için gerçekçi bütçe nasıl hazırlanır?
Araştırılmış bir bütçe, doğrulanmamış tek bir fiyat aralığından değil, aynı kapsam üzerinden alınmış ve karşılaştırılmış tekliflerden oluşur. Ürün özellikleri, otomasyon düzeyi ve tesis koşulları bilinmeden güvenilir bir toplam bedel vermek mümkün değildir.
Bütçeyi en az şu kalemlere ayırın:
| Bütçe kalemi | Kapsamda netleştirilecekler |
|---|---|
| Ana üretim ekipmanı | Hamur hazırlama, şekillendirme, fırın ve soğutma sınırları |
| Paketleme ve aktarma | Ürün düzenleme, paket biçimi, konveyörler ve bağlantılar |
| Kontrol ve entegrasyon | Kontrol panoları, makine sinyalleri, programlama ve hat koordinasyonu |
| Tesis hazırlığı | Alan, enerji bağlantıları, havalandırma ve gerekli altyapı işleri |
| Nakliye ve kurulum | Taşıma kapsamı, boşaltma, montaj ve sahadaki sorumluluklar |
| Devreye alma ve eğitim | Deneme malzemeleri, personel eğitimi ve kabul çalışmaları |
| İşletme hazırlığı | İlk yedek parçalar, sarf malzemeleri ve bakım araçları |
| Ek maliyet payı | Kapsam netleştikçe ortaya çıkabilecek değişiklikler için ayrılan bütçe |
Teklifleri aynı ürün listesi, hedef çıkış noktası, vardiya düzeni ve paket türüyle isteyin. Bir teklifte dahil olan taşıma veya kontrol entegrasyonu, diğerinde hariç olabilir. Bu farkı düzeltmeden toplamları karşılaştırmak yanıltıcıdır.
Ayrıca ürün değişiminde gereken kalıp veya parçaların, tesis içi bağlantıların ve kabul denemesinde kullanılacak hammaddelerin kimin sorumluluğunda olduğunu sorgulayın. Yeni bisküvi fabrikası planlama ve kapasite artırımı farklı başlangıç koşullarına sahip olabilir: Mevcut tesiste eski ekipmana bağlantı ve yerleşim sınırları ayrıca incelenmelidir.
Hat şartları hedef pazara göre nasıl uyarlanmalı?
Türkiye’de kurulacak veya Türkiye’den farklı pazarlara ürün gönderecek bir işletme, hattı yalnızca makine kapasitesine göre değil, satacağı ürün ve ambalaj düzenine göre tanımlamalıdır. Pazar gereklilikleri projeye ve satış kanalına göre değiştiğinden, geçerli yükümlülükler ve müşteri şartları ayrıca doğrulanmalıdır.
Şartnamede şu konulara yer verin:
- Ürün ve ambalaj: Bisküvi boyutları, paket içeriği, paket ağırlığı ve planlanan ambalaj malzemeleri.
- Dil ve kullanım: Operatör arayüzü, uyarılar, eğitim ve bakım belgeleri için ihtiyaç duyulan dil.
- Tesis uyumu: Kullanılabilir elektrik ve diğer tesis bağlantıları, kapı ölçüleri, yerleşim ve bakım erişimi.
- İzlenebilirlik ihtiyaçları: İşletmenin ürün, parti ve üretim kayıtlarından beklediği bilgiler.
- Hedef pazar şartları: Ambalaj, ürün güvenliği ve makine kullanımına ilişkin uygulanabilir gerekliliklerin kim tarafından doğrulanacağı.
Özellikle ithal bir hat için teklif kapsamındaki çizimler, bağlantı değerleri, teslim şekli ve kurulum sorumlulukları erken netleştirilmelidir. Bir makinenin farklı bir tesiste kullanılabiliyor olması, mevcut fabrikanın bağlantılarına veya hedef pazarın tüm şartlarına otomatik olarak uyduğu anlamına gelmez.
Bisküvi otomasyonu neden Wanttone ile de görüşülebilir?
Wanttone, Çin’in Guangdong eyaletindeki Yangjiang’da bisküvi üretim hatları kurar ve markalar için fason bisküvi üretimi sağlar. Makine faaliyetleri 1981’de, kendi bisküvi fabrikası ise 1993’te başlamıştır. Makine yatırımı ile fason üretim arasında değerlendirme yapan ekipler, iki yaklaşımın kapsamını ayrı ayrı görüşebilir.
Kendi hattını planlayan alıcılar için yumuşak ve sert hamurla çalışan bisküvi üretim hattı sayfası ilgili bir başlangıç noktasıdır. Buradaki ayrım, yalnızca bitmiş bisküvinin sertliğine değil, hamurun özelliklerine ve uygun şekillendirme sürecine ilişkindir. Hangi ürünlerin ve seçeneklerin projeye uygun olduğu ayrıca teyit edilmelidir.
Sık sorulan sorular
Otomatik hat için kaç operatör gerekir?
Sabit bir sayı vermek doğru olmaz. Hammadde besleme, paketleme, kalite kontrolü, temizlik, ürün değişimi ve vardiya düzeni operatör ihtiyacını etkiler. Tedarikçiden teklif edilen kapsam için görev dağılımı ve varsayımlarını isteyin.
Aynı hatta birden fazla bisküvi üretilebilir mi?
Bu, hamur türlerine, şekillendirme düzenine, fırın ayar aralığına ve paketleme seçeneklerine bağlıdır. Planlanan her ürün için boyutları, reçete özelliklerini ve hedef paket biçimini paylaşın; değişim sırasında gerekli parçaları, ayarları ve temizlik işlemlerini doğrulayın.
Paketleme makinesi mevcut hatta sonradan bağlanabilir mi?
Bazı projelerde mümkün olabilir; ancak ürünün geliş yönü, sıra düzeni, hızı, aktarma yüksekliği ve kontrol sinyalleri incelenmelidir. Mevcut hattın çizimleri ve gerçek çalışma verileriyle paketleme makinesi ve sistemleri değerlendirilmelidir.
Hedef kapasite teklif talebinde nasıl belirtilmeli?
Yalnızca “saatte kaç kilogram” yazmak yerine bunun hamur, pişmiş ürün veya satışa uygun paketlenmiş ürün üzerinden olup olmadığını belirtin. Ürün ağırlığını, vardiya süresini, planlanan duruşları ve varsa kabul edilebilir fire varsayımını da ekleyin.
Fason üretim mi, hat yatırımı mı değerlendirilmelidir?
Karar; beklenen üretim hacmine, ürün kontrolü ihtiyacına, tesise ve yatırım kapsamına bağlıdır. Fason üretimde ürün ve ambalaj şartlarının nasıl karşılanacağını; hat yatırımında ise ekipman, personel ve işletme sorumluluklarını karşılaştırın. Her iki yaklaşımın ticari koşulları ayrıca görüşülmelidir.
Bir sonraki adım olarak ürün listenizi, hedef paketli çıkışınızı ve tesis kısıtlarınızı kısa bir şartnamede toplayın. İsterseniz bu bilgilerle otomatik bisküvi hattı hakkında görüşme talebi iletebilir, gelen yanıtları aynı kapsam üzerinden karşılaştırabilirsiniz.

Wanttone Engineering Team
Wanttone'ın mühendislik ve proje ekipleri, bisküvi makineleri, üretim hattı planlaması ve fabrika gereksinimleri hakkında pratik rehberler hazırlar.