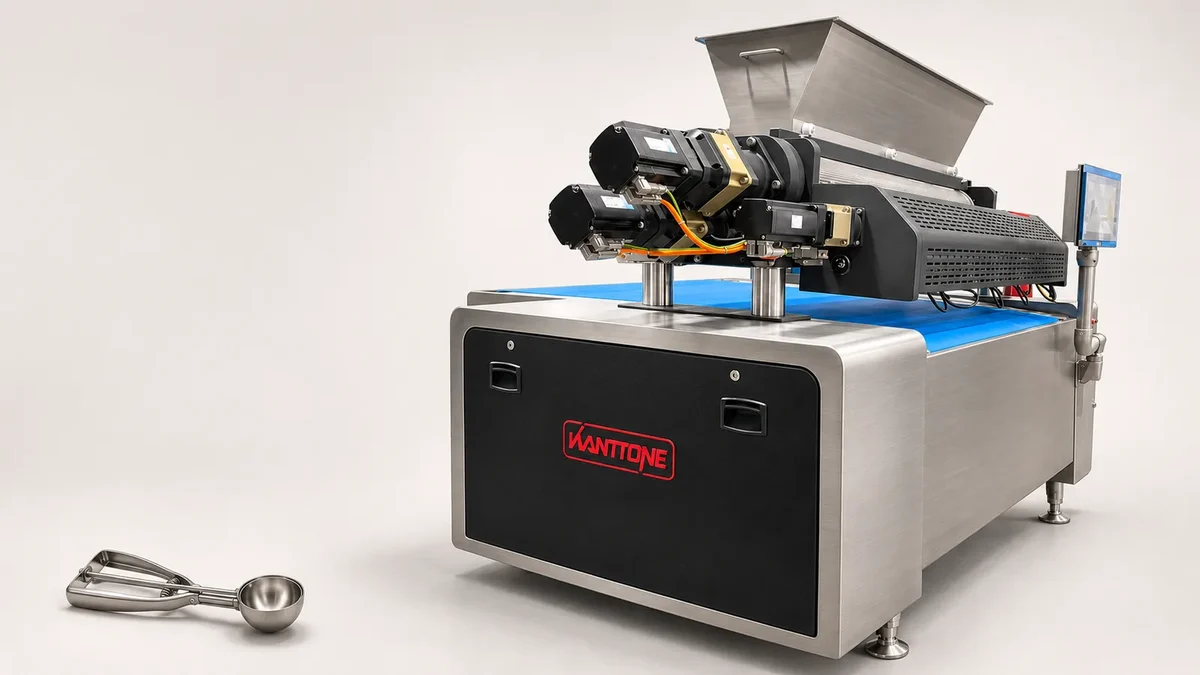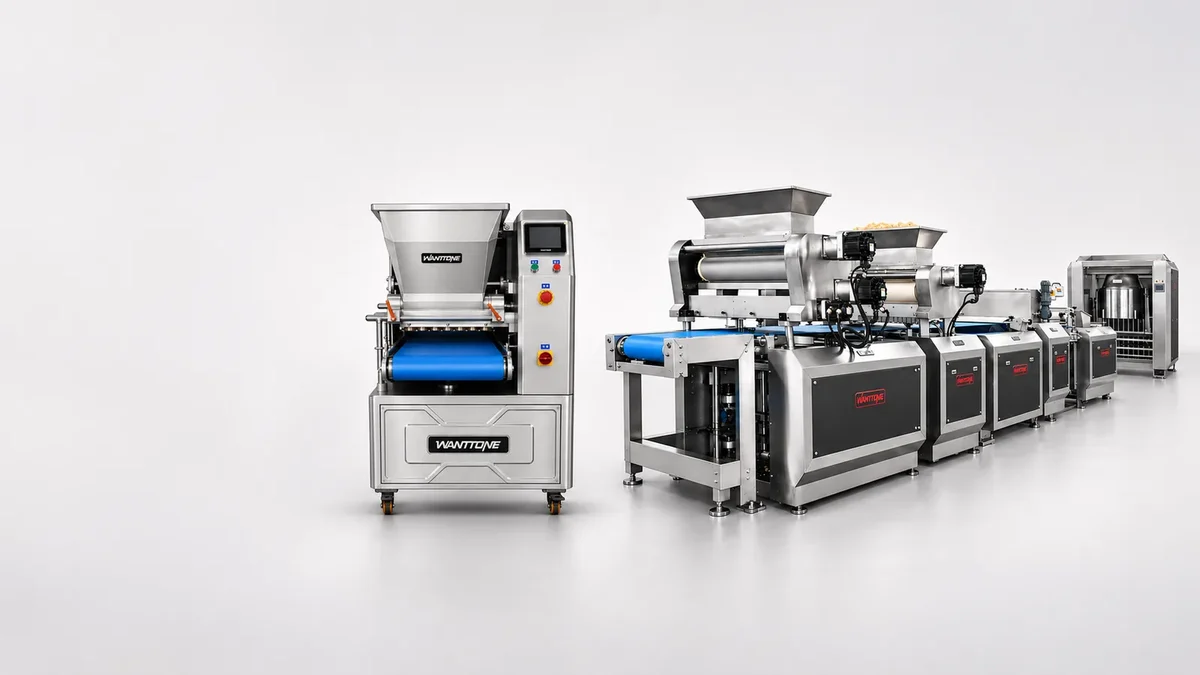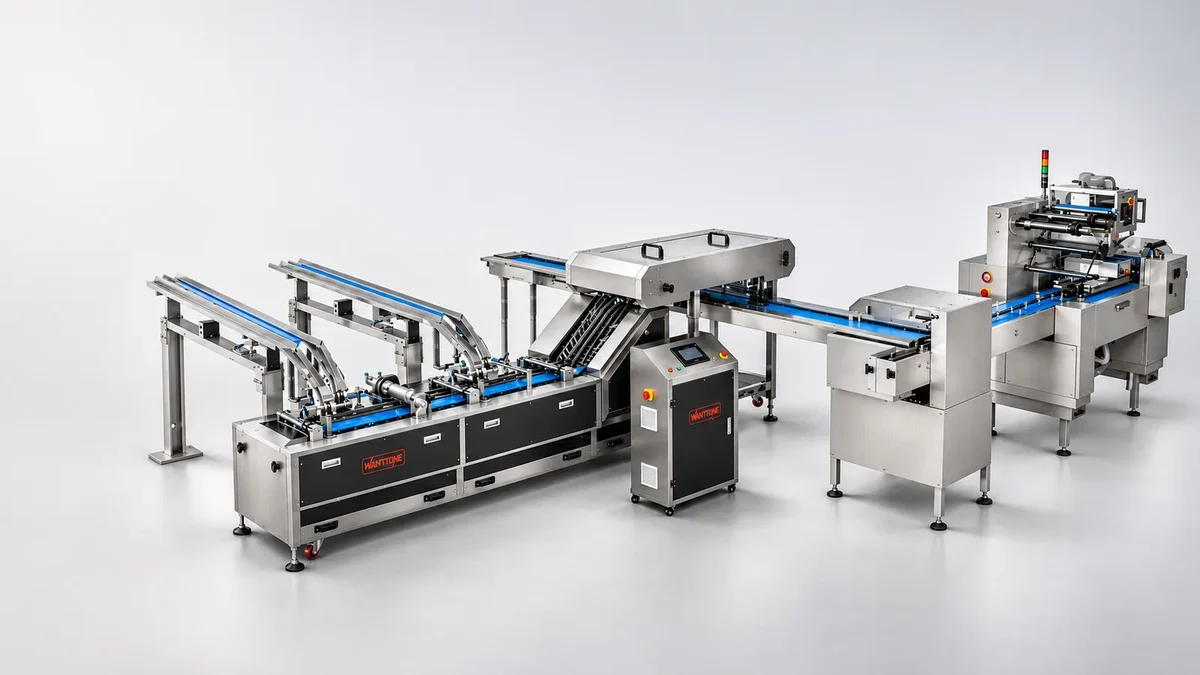
สายการผลิตบิสกิตอัตโนมัติทำงานโดยเชื่อมขั้นตอนเตรียมแป้ง ขึ้นรูป อบ ทำเย็น และบรรจุให้ส่งงานต่อกันด้วยอัตราที่เหมาะสม ระบบควบคุมช่วยประสานการเดินเครื่องและการหยุด แต่ระดับการทำงานอัตโนมัติจริงขึ้นอยู่กับเครื่องและอุปกรณ์ที่รวมอยู่ในโครงการ
สำหรับโรงงานที่กำลังเลือกเครื่อง คำถามสำคัญจึงไม่ใช่เพียงเครื่องแต่ละตัวทำงานได้เร็วเท่าไร แต่คือสายทั้งชุดผลิตสินค้าขายได้เท่าไรเมื่อคิดเวลาหยุด ของเสีย และข้อจำกัดของขั้นตอนที่ช้าที่สุดแล้ว
คำตอบสั้น ๆ: แป้งเดินทางผ่านสายผลิตอย่างไร
ลำดับพื้นฐานเริ่มจากผสมวัตถุดิบให้ได้แป้งตามสูตร จากนั้นป้อนเข้าเครื่องขึ้นรูป ส่งชิ้นแป้งเข้าเตาอบ ทำให้เย็นจนเหมาะกับการจัดเรียงและบรรจุ แล้วจึงตรวจสอบและบรรจุเป็นสินค้าสำเร็จรูป บางโครงการอาจเพิ่มขั้นตอนตามสูตรและรูปแบบสินค้า เช่น การจัดเรียงก่อนห่อหรือการตรวจสอบน้ำหนัก
ขั้นตอนสำคัญมีดังนี้:
- เตรียมและป้อนแป้ง กำหนดวิธีชั่ง ผสม พักแป้งหากสูตรต้องการ และป้อนแป้งให้ต่อเนื่องโดยไม่เปลี่ยนสภาพจนขึ้นรูปยาก
- ขึ้นรูป เลือกวิธีให้เหมาะกับพฤติกรรมของแป้ง ขนาด น้ำหนัก และรูปทรงที่ต้องการ ไม่ควรเลือกจากรูปลักษณ์ของบิสกิตหลังอบเพียงอย่างเดียว
- อบ กำหนดเวลาและสภาวะอบให้เหมาะกับชิ้นแป้ง โดยพิจารณาความสม่ำเสมอของความร้อนตลอดหน้ากว้างและความยาวเตา
- ทำเย็นและลำเลียง ให้ผลิตภัณฑ์เย็นพอสำหรับขั้นตอนถัดไป พร้อมลดการแตกหักและการสะสมที่จุดเปลี่ยนสายพาน
- จัดเรียง ตรวจสอบ และบรรจุ ส่งบิสกิตเข้าเครื่องห่อตามจำนวนและแนวที่กำหนด ก่อนตรวจสอบตามแผนควบคุมคุณภาพของโรงงาน
คำว่าแป้งอ่อนและแป้งแข็งในการเลือกสายผลิตหมายถึงลักษณะแป้งและกระบวนการขึ้นรูป ไม่ใช่การรับประกันว่าบิสกิตสำเร็จรูปจะนิ่มหรือแข็งเสมอไป ผู้ซื้อควรนำสูตรและตัวอย่างสินค้าไปหารือเรื่องวิธีขึ้นรูปที่เหมาะสม ดูภาพรวมของสายผลิตบิสกิตสำหรับกระบวนการแป้งอ่อนและแป้งแข็ง ประกอบการกำหนดขอบเขตได้
เครื่องแต่ละช่วงต้องประสานอะไรกันบ้าง
สายผลิตจะเดินต่อเนื่องได้เมื่อปริมาณ ความเร็ว สภาพสินค้า และสัญญาณควบคุมที่จุดส่งต่อเข้ากัน ไม่ใช่เพียงนำกำลังผลิตสูงสุดบนเอกสารของแต่ละเครื่องมาวางเรียงกัน
| จุดเชื่อมต่อ | สิ่งที่ต้องตรวจสอบ | ปัญหาที่อาจเกิดขึ้น |
|---|---|---|
| การผสมถึงการขึ้นรูป | ปริมาณแป้งต่อรอบ ระยะเวลารอ และวิธีป้อน | เครื่องขึ้นรูปขาดแป้ง หรือแป้งรอนานจนคุณสมบัติเปลี่ยน |
| การขึ้นรูปถึงเตา | จำนวนชิ้นต่อนาที ระยะห่าง และความกว้างแนวผลิต | ชิ้นแป้งเบียดกัน หรือใช้พื้นที่เตาไม่เต็มตามที่วางแผน |
| เตาถึงการทำเย็น | อัตราออกจากเตา พื้นที่สายพาน และจุดเปลี่ยนระดับ | สินค้าสะสม แตก หรือเย็นไม่พอก่อนบรรจุ |
| การทำเย็นถึงเครื่องห่อ | แนวเรียง จำนวนต่อซอง และอัตรารับของเครื่องห่อ | เครื่องห่อรับไม่ทัน หรือมีช่องว่างในการป้อนมากเกินไป |
| เครื่องจักรถึงระบบโรงงาน | ไฟฟ้า ลม พลังงานสำหรับเตา การระบายอากาศ และพื้นที่ซ่อม | ติดตั้งไม่ได้ตามผัง หรือเดินเครื่องพร้อมกันไม่ได้ |
ให้กำหนดกำลังการผลิตบนฐานเดียวกัน เช่น กิโลกรัมของบิสกิตหลังอบต่อชั่วโมง หรือจำนวนซองที่ผ่านการตรวจสอบต่อชั่วโมง แล้วระบุว่าตัวเลขรวมเวลาหยุดและของเสียหรือไม่ น้ำหนักแป้งก่อนอบกับน้ำหนักบิสกิตหลังอบไม่เท่ากันเสมอ เพราะมีการเปลี่ยนแปลงมวลระหว่างอบ จึงไม่ควรเปรียบเทียบตัวเลขสองจุดโดยตรง
จุดที่จำกัดผลผลิตอาจอยู่ที่เตา เครื่องขึ้นรูป เครื่องห่อ หรือแม้แต่การป้อนแป้ง ทั้งนี้ขึ้นกับสูตรและรูปแบบสินค้า การเพิ่มความเร็วเครื่องใดเครื่องหนึ่งโดยไม่ตรวจขั้นตอนถัดไปอาจเพียงย้ายจุดสะสมไปที่อื่น ผู้ซื้อควรทบทวนทั้งอุปกรณ์ขึ้นรูปแป้ง และเตาอบแบบต่อเนื่อง ในบริบทของสายทั้งชุด

สายอัตโนมัติกับกึ่งอัตโนมัติต่างกันตรงไหน
ความต่างหลักอยู่ที่การป้อน การส่งต่อ และการควบคุมระหว่างขั้นตอน ไม่ใช่เพียงจำนวนเครื่องจักร สายกึ่งอัตโนมัติอาจใช้เครื่องผสมหรือเครื่องห่อเหมือนกัน แต่ยังต้องใช้คนยก ย้าย จัดเรียง หรือเริ่มและหยุดแต่ละเครื่องแยกกันในบางช่วง
| ประเด็น | กึ่งอัตโนมัติ | อัตโนมัติ |
|---|---|---|
| การส่งต่องาน | อาจมีการยกถาดหรือป้อนผลิตภัณฑ์ด้วยคนระหว่างบางขั้นตอน | เชื่อมการลำเลียงระหว่างขั้นตอนตามขอบเขตที่ตกลง |
| การควบคุม | ผู้ปฏิบัติงานอาจต้องปรับและประสานเครื่องแยกกันมากกว่า | อาจมีการแลกเปลี่ยนสัญญาณและลำดับการหยุดระหว่างเครื่อง |
| การใช้คน | ขึ้นอยู่กับจำนวนจุดที่ต้องป้อนและเคลื่อนย้ายด้วยมือ | ยังต้องมีคนดูแลวัตถุดิบ คุณภาพ การตั้งค่า ทำความสะอาด และซ่อมบำรุง |
| การลงทุนและพื้นที่ | ขึ้นกับเครื่องและงานแรงงานที่เลือกใช้ | มักต้องพิจารณาอุปกรณ์เชื่อมต่อ ระบบควบคุม และผังทั้งสายเพิ่มเติม |
| การเปลี่ยนสินค้า | อาจยืดหยุ่นในบางงาน แต่พึ่งพาวิธีทำงานของคน | ต้องตรวจเวลาเปลี่ยนแม่พิมพ์ ตั้งเครื่อง และทำความสะอาดทั้งสาย |
ไม่มีระดับอัตโนมัติแบบเดียวที่เหมาะกับทุกโรงงาน หากผลิตหลายสูตรในปริมาณไม่มาก เวลาเปลี่ยนสินค้าอาจสำคัญกว่าความเร็วสูงสุด ส่วนโรงงานที่ผลิตสินค้าคงที่ต่อเนื่องอาจให้น้ำหนักกับการลดจุดยกย้ายและการรักษาอัตราการป้อน
ก่อนเปรียบเทียบใบเสนอราคา ให้ทำแผนผังตั้งแต่วัตถุดิบถึงสินค้าบรรจุ แล้วทำเครื่องหมายว่าจุดใดใช้คน จุดใดส่งต่ออัตโนมัติ และจุดใดไม่ได้อยู่ในขอบเขต การเรียกสายว่าอัตโนมัติเพียงอย่างเดียวไม่ตอบคำถามเหล่านี้
ผู้ซื้อควรกำหนดระบบควบคุมและเอกสารอะไร
เริ่มจากเขียนสิ่งที่ต้องการให้สายทำได้ในสถานการณ์จริง แล้วให้ผู้เสนอราคาระบุวิธีทำและข้อยกเว้นเป็นลายลักษณ์อักษร โดยเฉพาะเมื่อเครื่องมาจากหลายชุดหรือหลายผู้รับผิดชอบ
การควบคุมและความปลอดภัย
- การเริ่มและหยุด: ระบุลำดับเริ่มเดินเครื่อง หยุดปกติ หยุดฉุกเฉิน และการเริ่มใหม่หลังแก้ปัญหา
- สัญญาณระหว่างเครื่อง: ระบุว่าเครื่องใดส่งสัญญาณพร้อมรับ สะสมเต็ม ติดขัด หรือขัดข้อง และเครื่องที่เชื่อมกันต้องตอบสนองอย่างไร
- การปรับตั้ง: ระบุค่าที่ผู้ปฏิบัติงานต้องปรับ เช่น ความเร็วสายพาน เวลาอบ หรืออัตราป้อน รวมถึงผู้มีสิทธิ์เปลี่ยนค่า
- การแจ้งเตือน: ตกลงว่าหน้าจอควรแสดงตำแหน่งและสาเหตุการหยุดในระดับใด และจะบันทึกเวลาหยุดได้หรือไม่
- การป้องกันอันตราย: ตรวจตำแหน่งอุปกรณ์ป้องกัน จุดหยุดฉุกเฉิน และวิธีแยกพลังงานก่อนทำความสะอาดหรือซ่อม โดยให้ผู้รับผิดชอบโครงการประเมินความเหมาะสมกับสถานที่ติดตั้ง
อย่าสมมติว่าเครื่องจากผู้ขายรายเดียวจะแลกเปลี่ยนสัญญาณกันได้ครบทุกกรณี หรือเครื่องจากต่างผู้ขายจะเชื่อมต่อกันไม่ได้ ให้ระบุจุดเชื่อมต่อและผู้รับผิดชอบการทดสอบไว้ในขอบเขตงาน
เอกสารและเกณฑ์รับมอบ
ขอผังเครื่องพร้อมขนาดและทางเข้าซ่อม รายการสาธารณูปโภค แผนภาพการเชื่อมต่อ คู่มือใช้งานและบำรุงรักษา รายการอะไหล่ที่แนะนำ และเอกสารการตั้งค่าที่จำเป็นต่อการเดินเครื่อง ตรวจด้วยว่ามีภาษาใดและส่งมอบเมื่อใด
สำหรับการทดสอบ ควรตกลงล่วงหน้าว่าจะใช้สูตร ขนาดสินค้า บรรจุภัณฑ์ และระยะเวลาเดินเครื่องใด วัดผลที่จุดไหน ใครจัดหาวัตถุดิบ และจัดการอย่างไรหากผลไม่ตรงเกณฑ์ กำลังผลิตที่วัดจากเครื่องเปล่าหรือสินค้าทดลองคนละแบบอาจไม่สะท้อนผลผลิตจริงของโครงการ
ลดเวลาหยุดแล้วได้ผลผลิตเพิ่มเท่าไร
การลดเวลาหยุดเพิ่มผลผลิตได้ก็ต่อเมื่อส่วนที่หยุดนั้นจำกัดการผลิตจริง และขั้นตอนอื่นยังรองรับปริมาณที่เพิ่มขึ้นได้ ควรคำนวณจากเวลาผลิตจริง ไม่ใช่นำเวลาหยุดไปหักซ้ำทั้งในอัตราเครื่องและจำนวนชั่วโมง
ตัวอย่างสมมติ: สายผลิตมีอัตรา 500 กิโลกรัมต่อชั่วโมง โดยวัดเป็นน้ำหนักบิสกิตหลังอบระหว่างที่สายเดินผลิต วางแผนเดินงาน 8 ชั่วโมง และสมมติว่าได้สินค้าขายได้ 90% ของน้ำหนักหลังอบ ส่วนอีก 10% เป็นของเสียหรือสินค้าที่ขายไม่ได้
- ก่อนปรับปรุง สายเดินผลิตจริง 75% ของเวลาที่วางแผน: 500 × 8 × 0.75 × 0.90 = 2,700 กิโลกรัมขายได้
- หลังปรับปรุง สมมติว่าเดินผลิตจริงเพิ่มเป็น 85% และเงื่อนไขอื่นไม่เปลี่ยน: 500 × 8 × 0.85 × 0.90 = 3,060 กิโลกรัมขายได้
- ผลต่างเท่ากับ 360 กิโลกรัมขายได้ต่อช่วงงาน 8 ชั่วโมง
ตัวอย่างนี้ใช้อัตราที่วัดหลังอบแล้ว จึงไม่หักน้ำหนักที่เปลี่ยนระหว่างอบอีก ตัวคูณ 0.90 เป็นสัดส่วนสินค้าขายได้ ไม่ใช่สัดส่วนของเสีย และตัวคูณ 0.75 กับ 0.85 เป็นสัดส่วนเวลาเดินผลิต ไม่ใช่เวลาหยุด
ผลจริงอาจต่างออกไปหากความเร็วลดลงระหว่างเดินเครื่อง อัตราของเสียเปลี่ยนตามการเริ่มใหม่ หรือเครื่องห่อรับปริมาณเพิ่มไม่ได้ ก่อนลงทุน ควรบันทึกสาเหตุและระยะเวลาหยุดแยกตามจุด พร้อมวัดสินค้าขายได้ที่ปลายสาย ข้อมูลนี้ช่วยแยกปัญหาเครื่องจักรออกจากปัญหาวัตถุดิบ การเปลี่ยนงาน หรือการรอคน

เมื่อเครื่องห่อหรือเครื่องอื่นหยุด สายควรทำอย่างไร
สายที่ออกแบบดีต้องมีแผนรับมือเมื่อเครื่องปลายทางหยุด ไม่ใช่เพียงทำงานได้ในสภาวะปกติ เพราะบิสกิตยังอาจออกจากเตาและเคลื่อนที่มาตามสายพานหลังเครื่องห่อหยุดแล้ว
ตัวอย่างลำดับที่ควรหารือกับผู้เสนอราคาเมื่อเครื่องห่อขัดข้อง:
- เครื่องห่อส่งสัญญาณหยุดหรือไม่พร้อมรับไปยังระบบที่เกี่ยวข้อง
- พื้นที่พักผลิตภัณฑ์รับสินค้าชั่วคราวได้ตามปริมาณและเวลาที่ออกแบบไว้ โดยไม่ทำให้บิสกิตแตกหรือปะปน
- เมื่อพื้นที่พักใกล้เต็ม ระบบแจ้งเตือนหรือสั่งลดความเร็วและหยุดเครื่องต้นทางตามลำดับที่กำหนด
- ผู้ปฏิบัติงานจัดการผลิตภัณฑ์ค้าง ตรวจสาเหตุ และเริ่มระบบใหม่ตามขั้นตอนที่ตกลง
ลำดับจริงขึ้นอยู่กับโครงสร้างสายและคุณสมบัติสินค้า โดยเฉพาะเตาอบซึ่งอาจไม่สามารถหยุดแล้วเริ่มใหม่ได้ทันทีโดยไม่กระทบสินค้าที่อยู่ภายใน ต้องกำหนดวิธีจัดการชิ้นงานค้างและเกณฑ์ตรวจคุณภาพหลังเริ่มใหม่ไว้ด้วย
หากเครื่องขึ้นรูปหรือระบบป้อนแป้งหยุด สายปลายทางอาจเดินต่อชั่วคราวเพื่อระบายสินค้าที่ค้างอยู่ แต่ต้องพิจารณาสภาวะเตาและความปลอดภัยร่วมกัน พื้นที่พักช่วยรองรับการหยุดสั้น ๆ ได้เมื่อออกแบบเหมาะสม แต่ไม่ใช่ทางแก้สำหรับเครื่องห่อที่มีกำลังรับต่ำกว่าผลผลิตต้นทางอย่างต่อเนื่อง ดูรายละเอียดประเภทเครื่องจักรและระบบบรรจุ เพื่อเตรียมคำถามเรื่องการป้อนและรูปแบบซอง
ตั้งงบสายผลิตอัตโนมัติอย่างไรให้มีหลักฐานรองรับ
ไม่มีงบเดียวที่ใช้ได้กับทุกสาย เพราะราคาเปลี่ยนตามสินค้า กำลังผลิต ขอบเขตอัตโนมัติ และสิ่งที่รวมในโครงการ วิธีที่น่าเชื่อถือคือกำหนดขอบเขตเดียวกันแล้วขอใบเสนอราคาที่แจกแจงรายการ พร้อมสอบถามต้นทุนที่ไม่ได้รวม แทนการใช้งบเครื่องจักรจากโครงการอื่นโดยไม่ปรับเงื่อนไข
รายการที่ควรนำมาคิด
- เครื่องหลัก: ระบบเตรียมและป้อนแป้ง เครื่องขึ้นรูป เตา ระบบทำเย็น และเครื่องบรรจุ ตามขั้นตอนที่โครงการต้องใช้
- อุปกรณ์เชื่อมต่อ: สายพาน การจัดแนว พื้นที่พักสินค้า จุดส่งต่อ และระบบควบคุมระหว่างเครื่อง
- รูปแบบสินค้า: แม่พิมพ์หรือชิ้นส่วนเปลี่ยนตามขนาด จำนวนช่องทางผลิต และการปรับเครื่องสำหรับแต่ละสูตร
- งานโรงงาน: พื้นที่ติดตั้ง ฐานรองรับ ระบบไฟ ลม พลังงานสำหรับเตา การระบายอากาศ และทางขนย้ายเครื่อง
- งานส่งมอบ: การขนส่ง ติดตั้ง เดินเครื่อง ฝึกอบรม ทดสอบ และผู้รับผิดชอบค่าใช้จ่ายในแต่ละช่วง
- ต้นทุนหลังเริ่มผลิต: อะไหล่ วัสดุสิ้นเปลือง การบำรุงรักษา พลังงาน แรงงาน ของเสีย และเวลาหยุด
เมื่อได้ใบเสนอราคา ให้ตรวจว่าระบุหน่วยกำลังผลิตและฐานน้ำหนักเหมือนกันหรือไม่ รวมเครื่องห่อและพื้นที่พักหรือยัง และราคาแต่ละรายการครอบคลุมงานติดตั้งหรือเพียงส่งมอบเครื่อง ความต่างเหล่านี้อาจทำให้ราคาที่ดูต่ำกว่าไม่ใช่ต้นทุนโครงการที่ต่ำกว่า
สำหรับการประเมินความคุ้มค่า ให้เปรียบเทียบต้นทุนรวมกับผลผลิตขายได้ที่คาดการณ์บนสมมติฐานเดียวกัน แล้วทดสอบกรณีที่เดินเครื่องได้น้อยกว่าหรือมีของเสียมากกว่าแผน ไม่ควรนับผลประหยัดแรงงานเต็มจำนวนหากยังต้องใช้คนในจุดตรวจคุณภาพ ทำความสะอาด หรือจัดการบรรจุภัณฑ์ โรงงานใหม่อาจใช้แนวทางวางแผนโรงงานบิสกิตเริ่มต้น ส่วนผู้ที่มีสายเดิมควรสำรวจข้อจำกัดก่อนวางแผนเพิ่มกำลังผลิต
ปรับข้อกำหนดสายผลิตให้เหมาะกับตลาดและโรงงานอย่างไร
เริ่มจากสินค้าที่จะขายจริงและสถานที่ติดตั้ง ไม่ใช่เริ่มจากเครื่องมาตรฐานเพียงอย่างเดียว สำหรับผู้ซื้อในไทย ประเด็นที่ควรส่งให้ผู้เสนอราคาตรวจสอบ ได้แก่ ระบบไฟและสาธารณูปโภคที่โรงงานมี พื้นที่อาคาร เส้นทางนำเครื่องเข้า และสภาพการทำงานที่อาจกระทบการจัดเก็บวัตถุดิบหรือบรรจุภัณฑ์
หากขายหลายตลาด ให้แยกข้อกำหนดตามแต่ละสินค้าและปลายทาง เช่น ขนาดซอง จำนวนชิ้นต่อซอง ภาษาบนหน้าจอหรือเอกสารที่ทีมงานต้องใช้ และวิธีตรวจสอบที่ผู้ซื้อกำหนด จากนั้นตรวจว่าเครื่องจัดเรียงและเครื่องห่อรองรับช่วงขนาดดังกล่าวหรือจำเป็นต้องมีชิ้นส่วนเพิ่มเติม
ควรมอบหมายผู้รับผิดชอบตรวจข้อกำหนดด้านอาหาร บรรจุภัณฑ์ ความปลอดภัยเครื่องจักร และการนำเข้าที่เกี่ยวข้องกับโครงการก่อนสั่งซื้อ อย่าสมมติว่าเครื่องที่เสนอขายสำหรับตลาดหนึ่งผ่านข้อกำหนดทุกประการของอีกตลาดหนึ่งโดยอัตโนมัติ
เหตุใดจึงควรหารือเรื่องระบบอัตโนมัติกับ Wanttone
Wanttone สร้างสายผลิตบิสกิตและให้บริการรับผลิตบิสกิตแบบ OEM จากเมืองหยางเจียง มณฑลกวางตุ้ง ประเทศจีน ธุรกิจเครื่องจักรเริ่มในปี 1981 และโรงงานบิสกิตของบริษัทเริ่มในปี 1993 ข้อมูลนี้ช่วยให้ผู้ซื้อพิจารณาหารือได้ทั้งแนวทางลงทุนเครื่องจักรและแนวทางจ้างผลิต แต่ไม่ได้หมายความว่าขอบเขตบริการหรือเครื่องทุกแบบจะเหมาะกับทุกโครงการ
หากยังตัดสินใจระหว่างสร้างสายเองกับจ้างผลิต ควรเตรียมสูตรหรือรายละเอียดสินค้า ปริมาณที่คาดการณ์ รูปแบบบรรจุ และระดับการควบคุมที่ต้องการ แล้วขอให้แยกขอบเขต เงื่อนไข และสิ่งที่ต้องยืนยันสำหรับแต่ละทางเลือก อ่านข้อมูลเกี่ยวกับ Wanttone เพิ่มเติมได้ก่อนเริ่มหารือ
คำถามที่พบบ่อยก่อนซื้อสายผลิตบิสกิตอัตโนมัติ
ต้องมีสูตรสำเร็จก่อนขอใบเสนอราคาหรือไม่
ควรมีอย่างน้อยประเภทแป้ง ลักษณะและขนาดสินค้า น้ำหนักเป้าหมาย และรูปแบบบรรจุ หากสูตรยังเปลี่ยนได้ ให้แจ้งช่วงที่เป็นไปได้ เพราะสูตรมีผลต่อการขึ้นรูป การอบ และกำลังผลิต ใบเสนอราคาในระยะแรกจึงอาจต้องปรับหลังทดสอบหรือยืนยันรายละเอียด
ใช้สายเดียวผลิตบิสกิตหลายขนาดได้หรือไม่
เป็นไปได้ในบางการออกแบบ แต่ต้องยืนยันช่วงขนาด วิธีเปลี่ยนชิ้นส่วน การตั้งเครื่อง และผลต่อการจัดเรียงหรือห่อ อย่าดูเฉพาะเครื่องขึ้นรูป เพราะเตา สายพาน และเครื่องบรรจุต้องรองรับสินค้าทุกแบบที่วางแผนด้วย
เครื่องบรรจุควรมีกำลังสูงกว่าเครื่องต้นทางหรือไม่
ควรประเมินจากอัตราสินค้าที่มาถึงจริง ความแปรปรวนของการป้อน และเวลาหยุดของเครื่องห่อ การเผื่อกำลังอาจช่วยได้ แต่ต้องตกลงฐานคำนวณและตรวจว่าพื้นที่พักรวมถึงระบบจัดเรียงรองรับด้วย ตัวเลขที่เหมาะสมขึ้นอยู่กับโครงการ
เครื่องอัตโนมัติยังต้องใช้ผู้ปฏิบัติงานหรือไม่
ยังต้องใช้ จำนวนและหน้าที่ขึ้นอยู่กับขอบเขตของสาย โดยทั่วไปต้องมีผู้ดูแลการป้อนวัตถุดิบ ตรวจคุณภาพ เติมวัสดุบรรจุ ทำความสะอาด และซ่อมบำรุง ควรขอผังหน้าที่ตามกะจากผู้เสนอราคา แล้วตรวจเทียบกับวิธีทำงานของโรงงาน
จะเตรียมข้อมูลอะไรเพื่อให้เปรียบเทียบข้อเสนอได้ง่ายขึ้น
จัดทำรายการเดียวกันสำหรับผู้เสนอราคาทุกราย: สูตรและตัวอย่างสินค้า ปริมาณขายได้เป้าหมายต่อกะ ชั่วโมงทำงาน จำนวนแบบบรรจุ ผังพื้นที่ สาธารณูปโภค และขอบเขตตั้งแต่ผสมถึงบรรจุ พร้อมระบุเกณฑ์ทดสอบและเอกสารที่ต้องการ
เมื่อรวบรวมข้อมูลเหล่านี้แล้ว สามารถสอบถามเรื่องสายผลิตบิสกิตอัตโนมัติกับ Wanttone เพื่อหารือขอบเขตและจุดที่ต้องยืนยันก่อนขอข้อเสนอได้

Wanttone Engineering Team
ทีมวิศวกรรมและโครงการของ Wanttone จัดทำคำแนะนำเชิงปฏิบัติเกี่ยวกับเครื่องจักรบิสกิต การวางแผนสายการผลิต และข้อกำหนดของโรงงาน