Réponse rapide
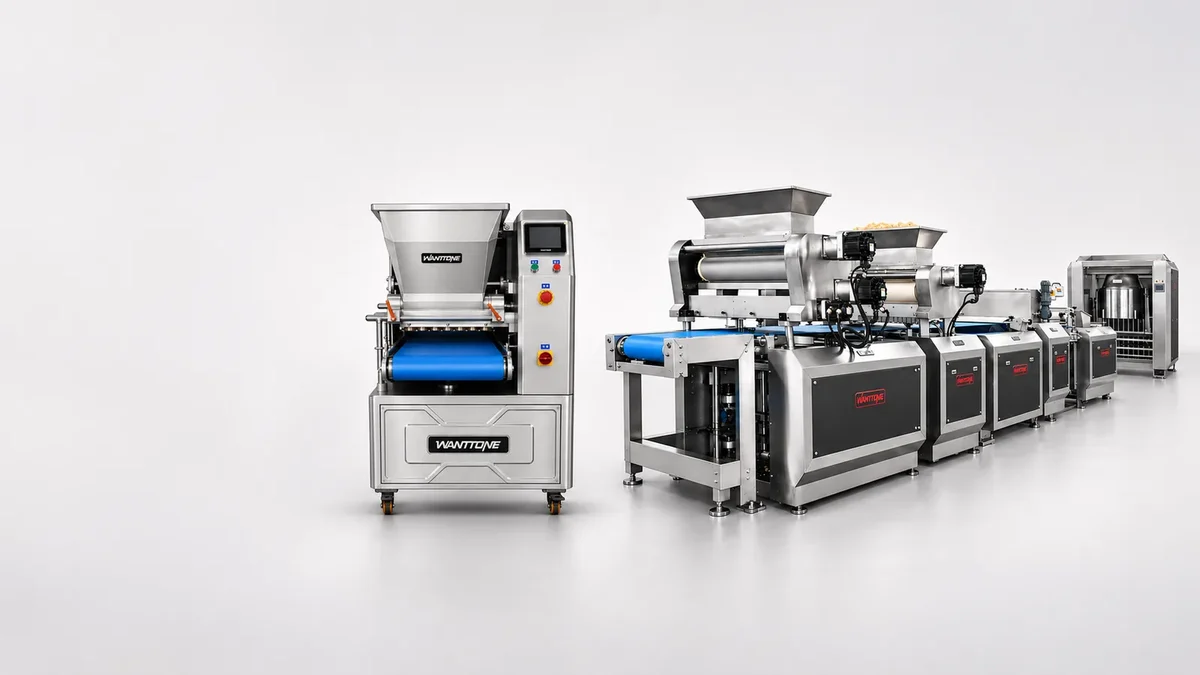
Une ligne automatique de biscuits coordonne l’alimentation en pâte, le façonnage, la progression dans le four, le refroidissement et l’emballage grâce à des machines reliées et à une logique de commande. Un automate programmable et un écran tactile peuvent gérer certaines recettes, les réglages des entraînements et les états de fonctionnement. Les capteurs, interfaces et réactions aux arrêts dépendent toutefois de la configuration commandée.
Automatique ne signifie pas sans personnel : la manutention des ingrédients, la validation qualité, le nettoyage et la maintenance conservent des responsabilités humaines. La ligne Wanttone pour biscuits tendres et durs annonce un automate et un écran tactile, avec surveillance à distance en option. Des annonces d’un autre fournisseur donnent des repères de 400000 à 700000 USD FOB pour 1000 kg/h et de 500000 à 1200000 USD FOB pour 1500 kg/h : ce ne sont pas des devis Wanttone.
Que faut-il coordonner entre les machines ?
L’approvisionnement en pâte conditionne le fonctionnement de la ligne. Le pétrissage et la préparation doivent alimenter le poste de façonnage sans attente incontrôlée ni manque répété. Chaque lot de pâte doit présenter l’état validé et être fourni au rythme de consommation en aval. Demandez comment le système signale un manque et ce que doit faire l’opérateur si la préparation ne suit plus.
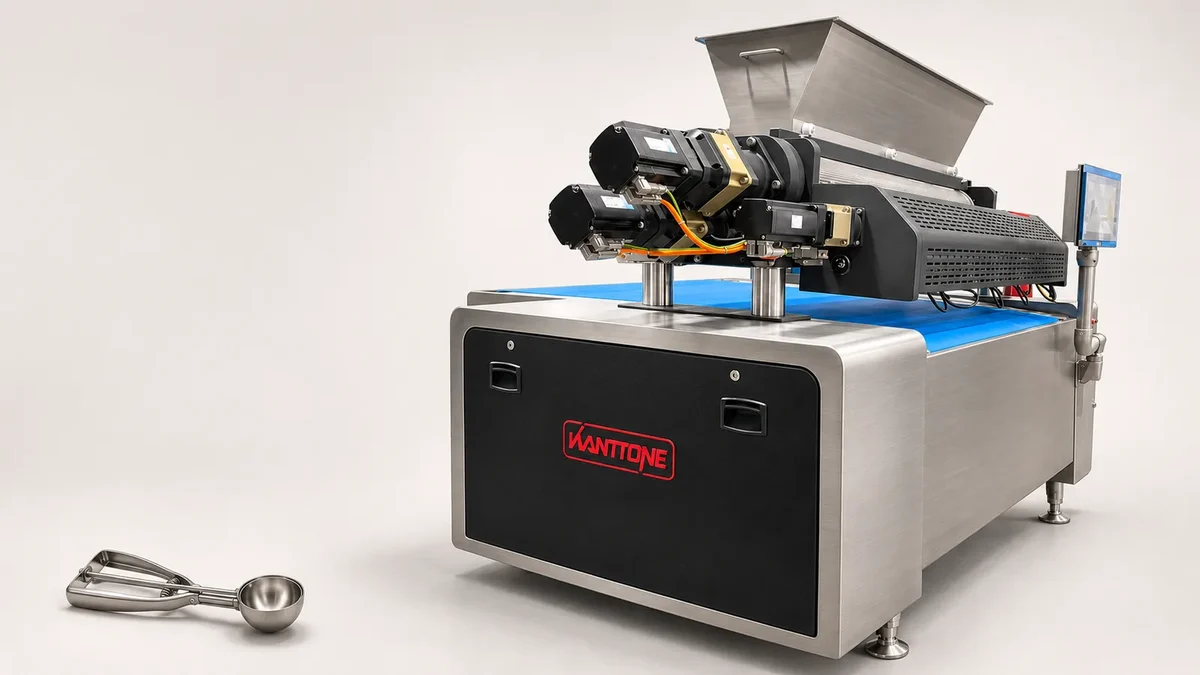
Le façonnage et les convoyeurs doivent maintenir la disposition prévue de la bande ou des pièces. Sur une ligne à bande laminée, les différences de vitesse influencent l’état de la pâte et les transferts. Sur une ligne moulée, l’alimentation, le démoulage et l’évacuation doivent être coordonnés avec l’entrée du four. L’offre doit préciser les réglages liés et ceux qui restent indépendants. Les équipements de façonnage sont donc à examiner avec leurs transferts, pas isolément.
La cuisson impose une contrainte différente : les produits présents dans un four tunnel ne constituent pas un stock tampon immobile de pâte crue. Le fournisseur responsable doit décrire par écrit la réaction du four à une indisponibilité en aval, pour le produit et l’équipement concernés. Une commande d’arrêt identique pour toutes les machines ne doit pas être présumée adaptée.
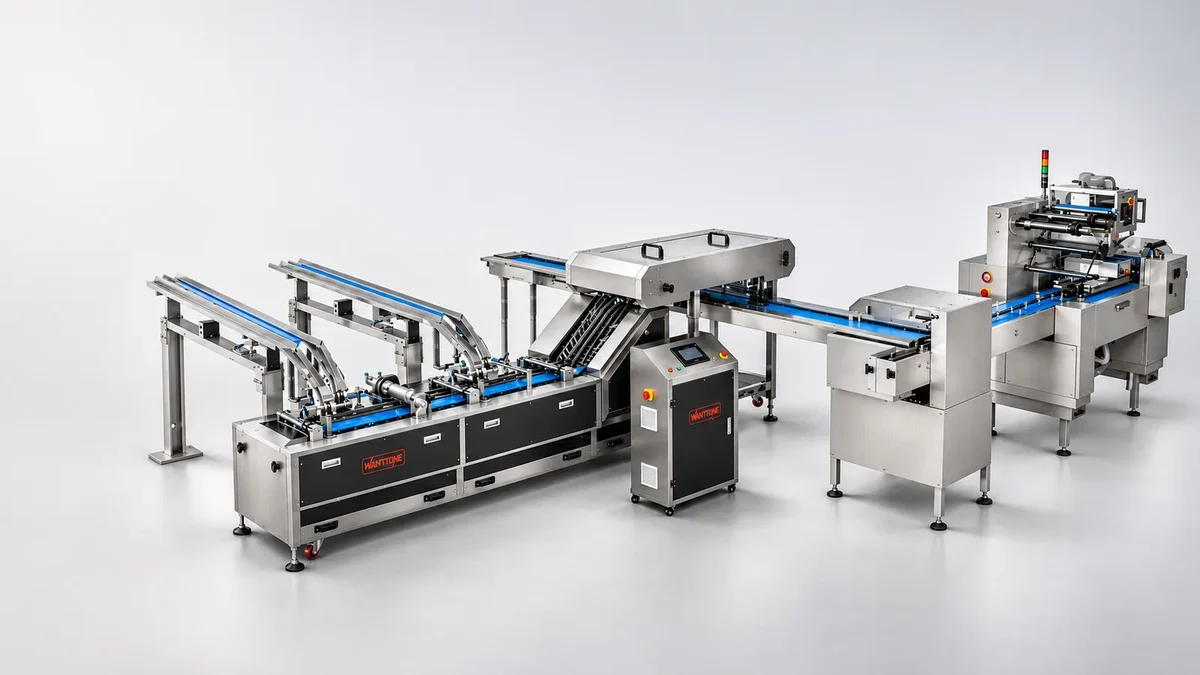
Le refroidissement et l’emballage déterminent ensuite la vitesse de sortie. L’accumulation et la manutention doivent convenir à l’état et à la fragilité des biscuits. Une commande ne compense pas indéfiniment une emballeuse sous-dimensionnée : examinez tout le passage vers les machines et systèmes d’emballage.
Enfin, demandez une matrice de responsabilités pour les signaux échangés entre machines fournies séparément. Une façonneuse, un four et une emballeuse peuvent fonctionner correctement seuls mais former une ligne instable si les états, vitesses autorisées et responsabilités de redémarrage ne sont pas définis ensemble.

Ligne automatique ou semi-automatique : quelle différence réelle ?
| Fonction | Organisation plus manuelle | Périmètre automatisé et connecté à définir |
|---|---|---|
| Transfert de pâte | Déplacement et réapprovisionnement par les opérateurs | Équipement d’alimentation convenu et indication de manque |
| Changement de vitesse | Réglage local de chaque module | Consignes coordonnées et plages autorisées définies |
| Passage du produit | Alignement ou correction manuels | Transferts adaptés et interfaces d’état |
| Enregistrements d’exploitation | Journaux manuels | Paramètres et événements sélectionnés, si inclus |
| Changement de série | Réglage piloté par l’opérateur | Assistance par recette et opérations physiques nécessaires |
Ces différences sont possibles, mais aucune annonce « entièrement automatique » ne garantit toutes les fonctions de la dernière colonne. Dans la demande de prix, faites classer chaque fonction comme incluse, optionnelle ou hors périmètre. Le terme automatique devient ainsi un ensemble vérifiable d’équipements et de commandes.
L’automatisation ne remplace pas la mise au point du produit. Les équipes doivent toujours valider l’état de la pâte, les outillages, les profils de cuisson et les limites qualité. Un écran peut rappeler une recette ; il ne démontre pas que le biscuit reste acceptable après un changement de farine, de matière grasse ou d’inclusion.
Une automatisation progressive peut être pertinente si les machines existantes sont fiables. Identifiez d’abord la tâche manuelle qui limite le débit ou la régularité, puis les équipements et interfaces nécessaires. Pour une extension de capacité, évaluez les machines réellement conservées plutôt que de remplacer toute la ligne pour obtenir une désignation plus large.
Quels systèmes de commande et documents spécifier ?
Les références publiées par Wanttone pour sa ligne combinée constituent un point de départ, pas la définition du matériel livré. La surveillance à distance optionnelle n’équivaut pas à un système complet de données de production.
| Référence publiée par Wanttone | Précision à obtenir | Justificatif à demander |
|---|---|---|
| Automate programmable et écran tactile | Quelles recettes, autorisations et pages d’état sont incluses ? | Liste des écrans et description fonctionnelle |
| Surveillance à distance en option | Quelles données et quels accès d’assistance sont prévus ? | Accord sur les accès et responsabilités |
| Largeurs de travail de 600 à 1800 mm | Comment les entraînements et transferts sont-ils coordonnés ? | Plan d’implantation et tableau des interfaces |
| Débits de 100 à 5000 kg/h selon la configuration | Quelle recette et quel point de transfert définissent le débit ? | Engagement de performance propre au produit |
Avant d’approuver les plans définitifs, demandez une description fonctionnelle : séquence normale, informations échangées aux interfaces et situations nécessitant une intervention. L’acheteur n’a pas à dicter chaque détail du programme, mais doit comprendre les fonctions livrées et les exclusions.
Prévoyez aussi les documents d’exploitation et de maintenance : plans convenus, sauvegarde des paramètres, identification des composants et instructions adaptées aux responsabilités de l’équipe. Définissez qui conserve les versions approuvées des logiciels et recettes et comment les modifications sont enregistrées. Un écran ou un contrôleur de rechange est peu utile si l’usine ne peut pas restaurer la configuration validée.
Pour un accès à distance, appliquez les règles d’accès de l’acheteur et désignez la personne autorisée à approuver la connexion. Précisez l’objet de l’assistance, les données accessibles et les décisions qui restent à l’usine : la surveillance ne transfère pas automatiquement la responsabilité du produit ou de l’exploitation au fabricant.
Si des historiques ou rapports sont inclus, définissez chaque valeur : pièces formées, pièces cuites, paquets ou kilogrammes acceptés. Convenez de l’enregistrement des changements de produit et de la cohérence des horodatages entre machines. Demandez une démonstration de rapport à partir d’un événement observé, puis confirmez les rapports et exports livrés, distincts d’un éventuel développement futur. Quelques mesures bien définies sont plus utiles qu’une masse de données difficile à interpréter.
Combien une réduction des arrêts peut-elle ajouter à la production ?
Comparez les projets avec des hypothèses explicites, non avec une économie promise. Dans l’exemple suivant, le débit nominal de produit cuit avant rebuts est de 1000 kg/h, le poste dure 8 heures et le rendement commercialisable est de 98 %. Seule varie la proportion du temps planifié pendant laquelle la ligne fonctionne au débit supposé. Ce scénario est illustratif : il ne mesure pas une amélioration Wanttone.
| Temps de fonctionnement | Production commercialisable calculée par poste | Écart par rapport à 65 % |
|---|---|---|
| 65 % | 5096 kg | Référence |
| 75 % | 5880 kg | 784 kg |
| 85 % | 6664 kg | 1568 kg |
La formule est 1000 × 8 × taux de fonctionnement × 0,98. Passer de 65 % à 75 % ajoute ainsi 784 kg par poste dans ces conditions. Aucune fonction automatique ne garantit ce résultat : il faut identifier les pertes réelles et vérifier que la solution proposée les traite. Ne comptez pas deux fois le même gain en cumulant réduction des arrêts et amélioration de disponibilité qui se recouvrent.
Classez les pertes de façon exploitable : attente de pâte, réglage et nettoyage, interruptions de transfert, arrêts de l’emballeuse, blocages qualité et maintenance planifiée. Mesurez la situation initiale et l’amélioration visée avec les mêmes définitions. Distinguez un arrêt de toute la ligne d’un défaut local qui ne réduit pas immédiatement la production.
Avant de valoriser les quantités récupérées, vérifiez qu’elles peuvent être emballées et vendues. À un débit de 1000 kg/h, des paquets de 200 g (0,2 kg) nécessitent 1000 ÷ 0,2 ÷ 60 = 83,3 paquets par minute, avant les arrêts de l’emballeuse. Si celle-ci est le goulot, améliorer uniquement la disponibilité du façonnage peut surtout accroître l’accumulation ou les arrêts. Le calcul économique doit viser la contrainte réelle de l’usine.

Que se passe-t-il si l’emballeuse ou une autre machine s’arrête ?
Demandez une description adaptée à l’installation et au produit. Lors d’une interruption, la ligne peut contenir de la pâte crue, des produits dans le four, des biscuits chauds fragiles et des biscuits refroidis en attente d’emballage. Ces états ont des conséquences différentes : une démonstration générique de convoyeur ne suffit pas à définir la réponse.
Fixez la capacité et les limites de tout dispositif d’accumulation convenu, ainsi que la réaction lorsque sa limite est atteinte. Il doit préserver la qualité du produit. Un convoyeur plus long n’est pas un tampon illimité. Faites préciser comment identifier les produits affectés et comment la cause de l’arrêt est communiquée à l’opérateur.
Intégrez la reprise à la mise en service. Selon la procédure d’essai sûre du fournisseur, observez des interruptions planifiées représentatives et le retour à un produit acceptable. Consignez les informations affichées, les actions automatiques et celles qui relèvent de l’exploitation ou de la maintenance. N’improvisez pas de logique de sécurité, de contournement ou de comportement d’arrêt du four pendant une urgence de production.
Associez les fournisseurs amont et aval à la revue des interfaces. Si le four et l’emballeuse proviennent de fournisseurs différents, attribuez la responsabilité des signaux et de la description finale de fonctionnement. Une matrice signée vaut mieux que l’hypothèse selon laquelle des composants de même marque seront automatiquement compatibles. Examinez les options de fours tunnel avec le façonnage et l’emballage pour obtenir une réponse prévisible, respectueuse du produit et des conditions d’exploitation des équipements.
Quel budget documenté prévoir pour une ligne automatique de biscuits ?
Le catalogue publié par Guangdong Shunde Huaji Machinery Industrial Co., Ltd. présente les fourchettes indicatives ci-dessous pour des lignes industrielles de biscuits tendres et durs. Elles ont été relevées le 20 novembre 2026. Il s’agit d’annonces de ce vendeur, pas de devis Wanttone ni du prix d’un ensemble de commande standardisé.
| Ligne annoncée par Huaji | Fourchette estimative FOB en USD par ensemble | Points de commande à confirmer |
|---|---|---|
| Ligne de 1000 kg/h | 400000 à 700000 USD | Fonctions, interfaces et documentation |
| Ligne de 1500 kg/h | 500000 à 1200000 USD | Surveillance optionnelle et périmètre d’intégration |
La quantité minimale annoncée est d’un ensemble. Les modules, le four et les services exacts restent à confirmer par devis ; ces montants ne représentent pas le coût d’une usine installée. Ne déduisez pas une prime d’automatisation de l’écart entre les fourchettes : capacité, four, procédés de façonnage, prestations et périmètres diffèrent.
Demandez un prix séparé pour l’alimentation automatique, les transferts, les interfaces d’emballage, la surveillance à distance et la collecte de données supplémentaire. Prévoyez aussi, pour la destination réelle, le transport, les utilités, l’installation, les travaux de bâtiment, la mise en service et la formation. L’intégration de machines conservées peut nécessiter une ingénierie absente d’un ensemble neuf autonome. Une offre doit détailler équipements et responsabilités.
Pour comparer le coût d’exploitation, mesurez main-d’œuvre, arrêts, rebuts, énergie et maintenance sur un même produit et un même programme. L’automatisation peut déplacer le travail de la manutention répétitive vers l’exploitation et la maintenance : prévoyez compétences et formation, sans supposer qu’une réduction de personnel annoncée ailleurs s’appliquera telle quelle.
Comment adapter les exigences de la ligne aux marchés ?
Que demander aux États-Unis ?
Pour une usine desservant des clients de produits à grignoter en Californie ou au Texas, reliez gestion des recettes, identification des produits et nettoyage au programme de sécurité alimentaire de l’usine. En Pennsylvanie, Reading Bakery Systems propose des systèmes industriels pour biscuits. Comparez son offre éventuelle à celle de Wanttone sur la description fonctionnelle, les accès opérateurs et l’essai de débit exact. Vérifiez l’interface de l’emballeuse pour les formats des clients, pas seulement le façonnage.
Que demander au Royaume-Uni ?
Pour un fabricant approvisionnant la distribution londonienne ou celle des Midlands, les changements fréquents de recette et de paquet peuvent rendre la régularité des réglages plus précieuse qu’une vitesse maximale supérieure. À Peterborough, Baker Perkins fournit des technologies de laminage et de découpe. Comparez les changements de série et la documentation proposés, notamment par Wanttone. Précisez comment identifier la recette approuvée et confirmer les changements de produit et d’étiquette selon les procédures de l’usine.
Que demander en Arabie saoudite ?
Pour un projet à Riyad, Djeddah ou Dammam, communiquez les utilités disponibles et l’environnement réel de l’usine avant de définir le four et les commandes. Demandez comment les alarmes, les manuels et la formation seront communiqués à l’équipe, puis comparez les responsabilités des exportateurs en matière de mise en service et d’assistance. Le graphisme final et les informations en arabe sur l’emballage relèvent des exigences de destination, distinctes de l’écran de recette de l’automate ; vérifiez leur application avec le responsable du projet et les indications de la SFDA sur l’étiquetage.
Que demander au Nigeria ?
Pour une usine desservant Lagos ou l’État d’Ogun, identifiez les tâches et pertes que l’automatisation doit traiter. Confirmez les utilités du site, les poids des paquets et les équipements conservés. Demandez à Wanttone et aux autres soumissionnaires de définir les responsabilités lors des interruptions normales et de la reprise. Une ligne automatique nécessite toujours une équipe formée et un plan convenu de maintenance, de pièces de rechange et de validation produit.
Que demander en Chine ?
Pour sélectionner un fabricant chinois, Wanttone à Yangjiang, dans le Guangdong, constitue une option à examiner. Sa propre production de biscuits permet d’aborder concrètement les arrêts récurrents, l’alimentation, les transferts et les routines d’exploitation. Demandez par écrit les fonctions de commande proposées et vérifiez-les à la mise en service. Les activités de fabrication de machines remontent à 1981 ; l’essai sur le produit et l’accord sur les interfaces restent des éléments de décision pour l’achat.
Selon la Banque mondiale, les importations de 2024 dans la catégorie plus large HS190530, biscuits sucrés, gaufres et gaufrettes, atteignaient environ 1,306 milliard USD au Royaume-Uni et 525,70 millions USD en Arabie saoudite. Les valeurs sources, respectivement 1305563,14 milliers USD et 525697,37 milliers USD, correspondent à 1305563140 USD et 525697370 USD avant arrondi. Elles éclairent une étude commerciale, mais ne mesurent pas la demande d’automatisation. Décidez des fonctions à financer à partir des commandes clients, du portefeuille de produits et des pertes mesurées.
Pourquoi discuter de l’automatisation des biscuits avec Wanttone ?
Wanttone associe fabrication de machines et production commerciale de biscuits à Yangjiang, dans le Guangdong, en Chine. Sa présentation de l’entreprise situe le début de ses activités de fabrication de machines en 1981 et celui de sa propre usine de biscuits en 1993. Cette combinaison fournit un point de départ pour discuter de l’alimentation en pâte, du façonnage, de la cuisson, du nettoyage et des routines des opérateurs.
Partez de la ligne combinée pour définir la configuration et les fonctions automatiques nécessaires. Faites distinguer les commandes incluses, la surveillance optionnelle, les raccordements à l’emballage et les travaux à destination. Chaque fonction importante devrait correspondre à un poste de l’offre et à une activité de réception.
Pour une extension, transmettez les plans des équipements conservés et les données sur les pertes actuelles. Pour une nouvelle usine, la préparation d’un projet de biscuiterie aide à définir bâtiment, utilités et effectifs. Une proposition utile explique le fonctionnement quotidien de la ligne, et pas seulement la marque de l’automate.
FAQ : quelles autres questions poser avant l’achat ?
Une ligne automatique fonctionne-t-elle sans opérateurs ?
Non. La répartition dépend du contrat, mais la validation des produits, le nettoyage, la manutention des ingrédients, les réglages et la maintenance exigent des responsabilités et une formation. Faites préciser les tâches incluses, optionnelles ou manuelles.
Un automate garantit-il la compatibilité de machines de fournisseurs différents ?
Non. Il faut définir les interfaces, états autorisés, conditions de transfert et responsabilités. Demandez une description fonctionnelle et des essais de mise en service convenus pour la façonneuse, le four et l’emballage réels.
L’automatisation garantit-elle un gain de production déterminé ?
Non. Mesurez les pertes et associez chacune à une fonction proposée. Le calcul de disponibilité présenté ici est un scénario illustratif, pas une performance mesurée ni une promesse de Wanttone.
Quels prix de lignes automatiques ont été relevés ?
Les annonces Huaji indiquent 400000 à 700000 USD FOB par ensemble pour 1000 kg/h et 500000 à 1200000 USD FOB par ensemble pour 1500 kg/h. Les périmètres diffèrent : ce ne sont ni des devis Wanttone ni les prix d’un système de commande standard.
Que transmettre pour obtenir une proposition d’automatisation ?
Préparez la description du produit, le débit et les horaires visés, les équipements existants, les utilités, le format d’emballage et la destination. Décrivez les arrêts, tâches manuelles et fonctions à améliorer, puis convenez d’un plan de réception mesurable. Vous pouvez présenter ces éléments à Wanttone pour discuter d’un périmètre adapté.

Wanttone Engineering Team
Les équipes d’ingénierie et de projet de Wanttone préparent des conseils pratiques sur les machines à biscuits, la planification des lignes de production et les exigences d’usine.